

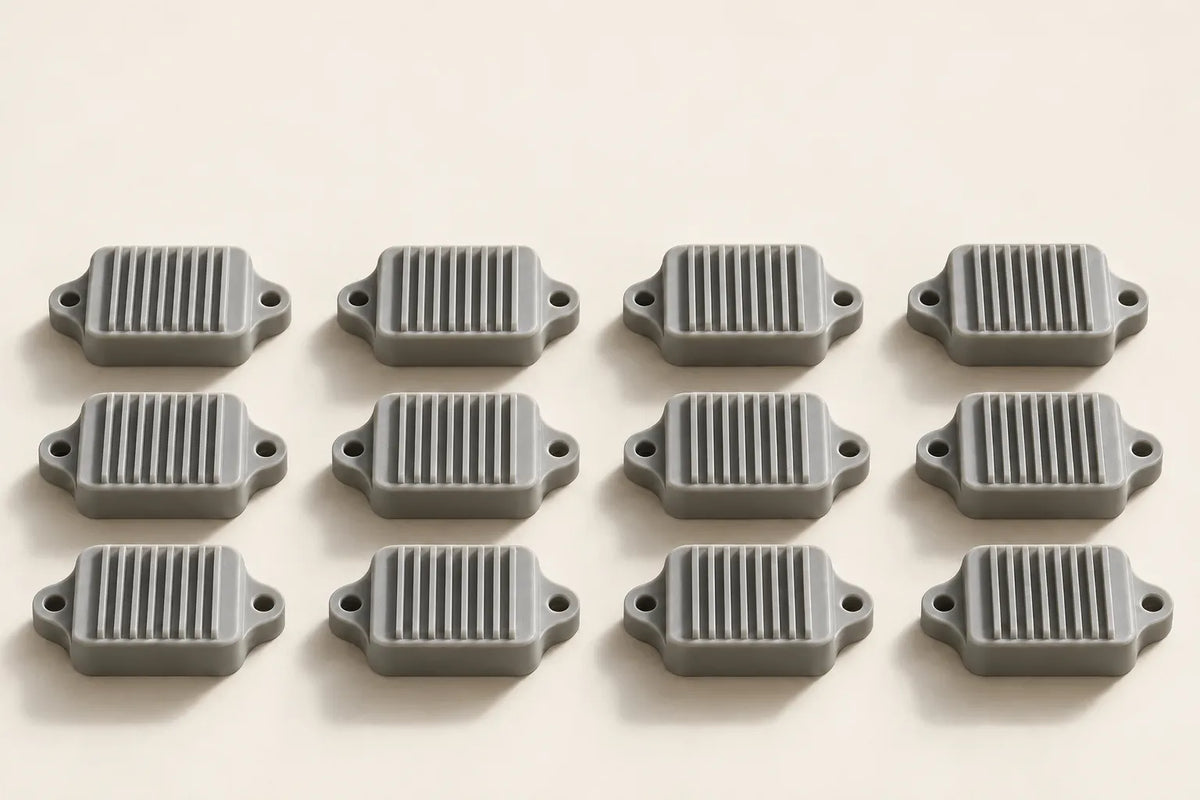
Der beste 3D-Drucker für wiederholbare Ergebnisse ist ein Modell, das die für Sie wichtigen Merkmale bei wiederholten Drucken innerhalb vereinbarter Grenzen hält. Für detaillierte Harz-Arbeiten ist der HeyGears RS Turbo ein starker Kandidat, da sein Belichtungssystem, seine Bewegungsmechanik und seine automatisierten Hilfsfunktionen mehrere Ursachen für Abweichungen adressieren. Beurteilen Sie den gesamten Prozess anhand Ihrer eigenen fertigen Teile.
Ein schöner Druck beweist, dass ein Ergebnis möglich ist. Ein wiederholbarer 3D-Druckprozess stellt die Frage, ob Sie es erneut erzielen können: auf einer anderen Bauplatte, in einer anderen Charge und nach denselben Nachbearbeitungsschritten. Das ist wichtig, wenn Miniatur-Sets übereinstimmen müssen, Prototypgehäuse passen müssen oder Ersatzteile ohne wiederholte Anpassungen funktionieren müssen.
FELDHINWEIS 01
Definieren Sie, was gleich bleiben muss.
Wiederholbarkeit beschreibt, wie genau wiederholte Ergebnisse unter denselben definierten Bedingungen übereinstimmen. Genauigkeit fragt, wie nah diese Ergebnisse an der beabsichtigten Geometrie liegen. Ein Prozess kann wiederholt ein zu kleines Loch produzieren: Er ist konsistent, aber seine Abweichung muss dennoch korrigiert werden.
Ein Wechsel des Bedieners, der Materialcharge oder der Umgebung erweitert die Frage über die strikte Wiederholbarkeit hinaus. Halten Sie diese Änderungen separat fest, damit Sie eine instabile Basislinie von der Empfindlichkeit gegenüber einer neuen Bedingung unterscheiden können. Für die tägliche Produktion sind beide Arten von Konsistenz wichtig.

Definieren Sie konsistente Druckqualität in Bezug auf das Teil. Für eine Miniatur bedeutet das möglicherweise lesbare Gesichtsdetails, intakte Accessoires und ähnliche Stützstellen. Für ein Gehäuse bedeutet es möglicherweise eine passgenaue Kante und einen Lochabstand, der jedes Mal passt. Vereinbaren Sie die Prüfmethode und die akzeptablen Grenzen, bevor Sie Drucker vergleichen.
FELDHINWEIS 02
Kontrollieren Sie die Kette, von der Datei bis zum fertigen Teil.
Ein zuverlässiger 3D-Drucker hilft, Eingriffe und Fehler zu reduzieren. Eine bessere Druckkonsistenz hängt auch davon ab, wie der Auftrag vorbereitet, das Material gehandhabt und die fertigen Teile verarbeitet werden. Eine Auflösungszahl kann diese gesamte Kette nicht beschreiben.
| Phase | Aufzeichnen und kontrollieren | Warum es wichtig ist |
|---|---|---|
| Digitale Vorbereitung | Dateirevision, Ausrichtung, Stützen, Layout und Profil. | Ein anderer Stützplan kann Verformungen und Kontaktspuren verändern. |
| Material und Umgebung | Identität und Charge des Harzes, Vorbereitung, Lagerung und Betriebstemperatur. | Eine veränderte Materialbedingung kann verändern, wie dieselbe Datei gedruckt wird. |
| Belichtung und Bewegung | Zustand des Bildschirms, Lagenpositionierung, Ablösverhalten und Zustand des Tanks. | Stabile Hardware gibt dem Prozess einen konsistenteren Ausgangspunkt. |
| Nachbearbeitung und Inspektion | Waschen, Trocknen, Stützenentfernung, Aushärtung, Konditionierungszeit und Messmethode. | Das gelieferte Teil muss nach derselben Nachbearbeitungssequenz beurteilt werden. |
Beginnen Sie mit einem bewährten Materialprofil, dann speichern Sie die genaue Version, die Sie verwendet haben. Wenn Sie Einstellungen anpassen, ändern Sie einen Faktor nach dem anderen und wiederholen Sie den Vergleich. Behalten Sie ein Referenzmuster und Fotografien, die unter derselben Beleuchtung aufgenommen wurden, da subtile Oberflächenänderungen so leichter zu erkennen sind.
Für einen Harz-3D-Drucker gehören Waschen und Aushärten in das Prozessprotokoll. Verwenden Sie die Anweisungen des Harzherstellers und halten Sie Zeit, Ausrüstung und Inspektionsphase konsistent. Ein Teil vor dem Aushärten und ein anderes nach dem Aushärten zu messen, liefert keinen nützlichen Druckervergleich.
FELDHINWEIS 03
Fragen Sie nach einem Wiederholungstest, nicht nach einem Show-Druck.
Verwenden Sie ein repräsentatives Modell mit den Details oder Schnittstellen, die über den Erfolg Ihrer Arbeit entscheiden. Das Folgende ist ein praktischer Screening-Plan, kein Qualifikationsstandard oder Beweis für langfristige Fähigkeiten. Kritische Anwendungen benötigen einen Stichprobeneplan und eine Messmethode, die für ihre Risiko- und Toleranzanforderungen geeignet sind.
Akzeptanzkriterien festlegen.
Wählen Sie einige kritische Abmessungen und sichtbare Mängel. Definieren Sie vor dem Drucken ein Bestehen, basierend auf der Passform oder dem Finish, das der Auftrag tatsächlich erfordert.
Eine Basislinie erstellen.
Drucken Sie Exemplare an dokumentierten Positionen, einschließlich der Mitte und in der Nähe der Ränder des nutzbaren Bereichs. Halten Sie Ausrichtung und Stützgeometrie vergleichbar.
Den gleichen Auftrag wiederholen.
Führen Sie als erste Prüfung drei Druckvorgänge mit fünf Exemplaren pro Vorgang durch. Halten Sie Datei, Material und Verfahren fest. Protokollieren Sie jeden Eingriff. Diese kleine Stichprobe kann Probleme aufdecken, aber keine Produktionsausfallrate feststellen.
Jedes fertige Exemplar inspizieren.
Verwenden Sie dieselbe Nachbearbeitungssequenz und dieselbe dokumentierte Inspektionsphase. Beschriften Sie jedes Exemplar mit dem Druckvorgang und der Plattenposition; erfassen Sie Fehler im Protokoll.
Abweichung und Drift vergleichen.
Überprüfen Sie die Streuung innerhalb jedes Druckvorgangs und die Änderungen zwischen den Druckvorgängen. Ein guter Durchschnitt kann eine durchgehend schlechte Plattenposition oder eine spätere Charge verbergen, die vom Referenzpunkt abweicht.
Verwenden Sie ein Messwerkzeug, das für das Merkmal und die Toleranz geeignet ist; eine feine Displayauflösung allein stellt keine Messgenauigkeit fest. Messen Sie ein Referenzteil erneut, um zu prüfen, ob Ihre Technik stabil ist. Wenn die Inspektion selbst zu stark variiert, verbessern Sie die Methode, bevor Sie den Drucker beschuldigen.
Wenn Sie einen Produktions-3D-Drucker bewerten, protokollieren Sie auch akzeptierte Teile, Neustarts, manuelle Arbeitszeit und den Austausch von Verbrauchsmaterialien. Zuverlässiger Durchsatz bedeutet nutzbare fertige Teile pro Arbeitszeitraum. Der schnellste Lagenzyklus ist weniger wertvoll, wenn die Charge wiederholt nachbearbeitet werden muss.
FELDHINWEIS 04
Warum RS Turbo in eine Wiederholbarkeitsbewertung gehört.
Für Modelle mit feinen Details und kleinen Harzchargen kombiniert RS Turbo mehrere Kontrollen, die für wiederholbare Ergebnisse relevant sind. Die unten aufgeführten Merkmale werden von HeyGears dokumentiert; ihr praktischer Wert sollte mit Ihrem Modell, Harz und Nachbearbeitungsprozess bestätigt werden.

KONTROLLE 01
Belichtungskontrolle
Der Amber Screen mit hohem Kontrast hilft, unerwünschte Aushärtung um feine Merkmale zu begrenzen.
Was zu prüfen ist: Achten Sie auf übereinstimmende Kanten, flache Texturen und kleine Lücken über die Exemplare hinweg.
KONTROLLE 02
Stabile Lagenbewegung
Ein Z-Achsen-Modul der Klasse C5 unterstützt eine konsistente Positionierung; der Dynamic Motion Algorithm 3.0 passt die Bewegung an die Schwierigkeit der Lage an.
Was zu prüfen ist: Inspizieren Sie wiederholte Oberflächen und dünne Merkmale unter derselben Anordnung und demselben Profil.
KONTROLLE 03
Unterstützte Einrichtung und Harzmanagement
Floating Screen Auto Leveling, Rückstandserkennung und automatische Harz-Nachfüllung reduzieren einige wiederkehrende Einrichtungs- und Überwachungsaufgaben.
Was zu prüfen ist: Protokollieren Sie Eingriffe und untersuchen Sie jedes abgelehnte Teil.
KONTROLLE 04
Temperatur- und Material-Workflow
Die automatische Beheizung erfordert den separat erhältlichen RS Heated & Pulsing Release Resin Tank. Der Open Material Mode ermöglicht die Anpassung kompatibler Drittherze.
Was zu prüfen ist: Qualifizieren Sie den tatsächlichen Tank, das Harz und das Profil, das Sie verwenden möchten; speichern Sie die genehmigte Konfiguration.
Diese Kontrollen machen RS Turbo zu einer überzeugenden Wahl, wenn Ihre Arbeit von wiederholten Details, konsistenten Oberflächen und weniger routinemäßigen Anpassungen abhängt. Sie bieten eine Grundlage für einen kontrollierten Workflow; Ihre Akzeptanzresultate bestimmen, ob er den Anforderungen entspricht.
FELDHINWEIS 05
Halten Sie das genehmigte Ergebnis wiederholbar.
Bewahren Sie nach der Genehmigung eines Druckvorgangs dessen Datei, Profil, Material und Nachbearbeitungsanweisungen zusammen auf. Überprüfen Sie den Tank, die Folie, die Plattform und die zugänglichen optischen Oberflächen gemäß der Wartungsanleitung des Herstellers. Verwenden Sie ein kleines Referenzteil, um den Prozess nach einem Austausch des Bildschirms oder der Folie, einer größeren Softwareänderung oder einer neuen Harzcharge zu überprüfen.
Untersuchen Sie Muster, bevor Sie die Belichtung anpassen. Ein Fehler, der einer bestimmten Plattenposition folgt, deutet auf eine andere Untersuchung hin als eine Änderung, die nach dem Aushärten jedes Exemplar betrifft. Vergleichen Sie das Chargenprotokoll mit dem letzten akzeptierten Durchlauf, identifizieren Sie die geänderte Bedingung und überprüfen Sie die Korrektur mit einem weiteren Wiederholungstest.
Lesen & Produktreferenzen
- HeyGears RS Turbo: offizielle Merkmale und Anforderungen an Zubehör
- NIST: Wiederholbarkeit und Reproduzierbarkeit in Studien zur additiven Fertigung
Produktinformationen geprüft am 28. Oktober 2026. Der Screening-Plan ist eine redaktionelle Orientierungshilfe, kein berichteter Druckertest.
Teilen:
Schnellprototypisierung mit Resin-3D-Druck: Vom Designkonzept zum fertigen Prototyp