

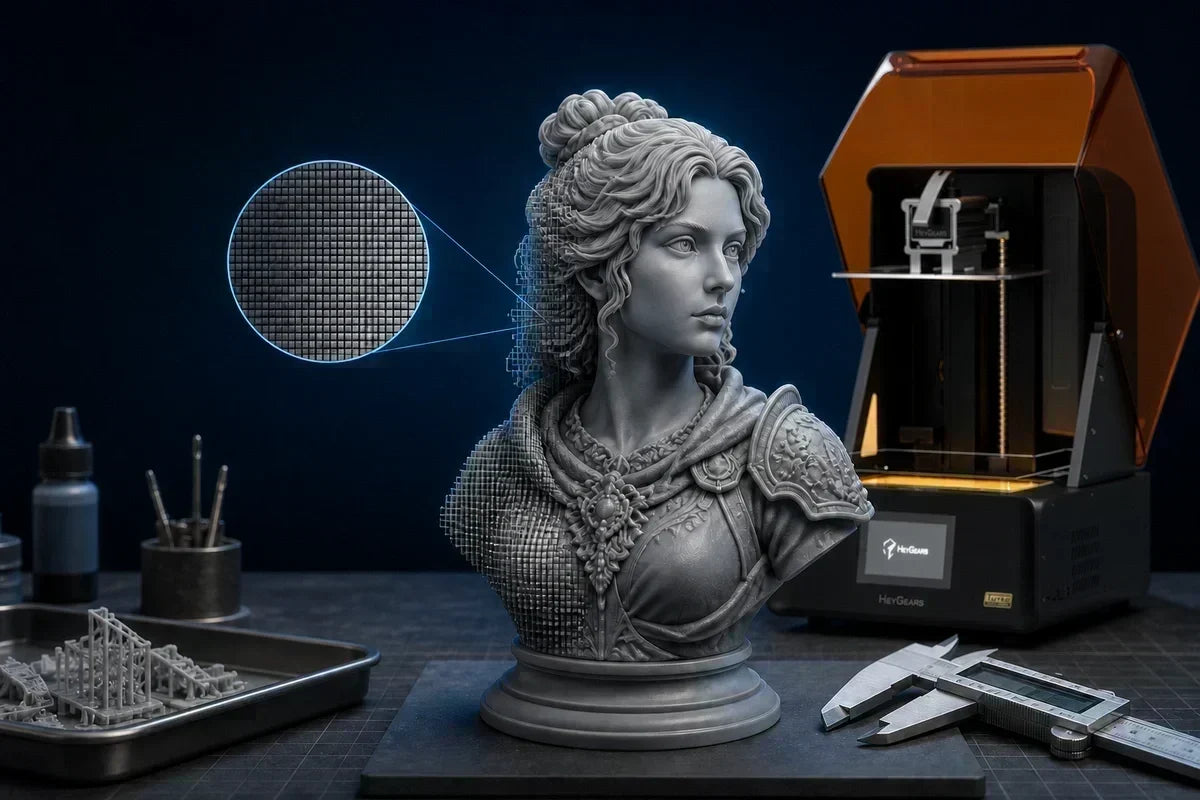
Die Auflösung gibt an, wie fein ein Drucker ein Druckobjekt unterteilen oder adressieren kann. Die Genauigkeit gibt an, wie genau das fertige Objekt den vorgesehenen Abmessungen und der vorgesehenen Form entspricht. Ein Drucker kann sehr kleine Pixel haben und dennoch ein ungenaues Teil produzieren. Deshalb ist ein 16K-Bildschirm nicht automatisch besser als ein 8K- oder 12K-Bildschirm.
Wenn Menschen die Genauigkeit von 3D-Druckern mit der Auflösung vergleichen, werden die beiden Begriffe oft synonym verwendet. Das ist nicht der Fall. Die Auflösung kann einem Drucker helfen, feine Texturen und glatte Kurven wiederzugeben, während die Genauigkeit vom gesamten Drucksystem abhängt: Optik, Mechanik, Belichtung, Materialverhalten, Kalibrierung, Stützstrukturen, Ausrichtung und Nachhärtung.
Dieser Leitfaden wurde speziell entwickelt, um die praktische Kaufentscheidung zu beantworten: Welche Auflösung benötigen Sie wirklich? Wir konzentrieren uns auf Resin-Drucker mit maskiertem LCD-Bildschirm – bei denen die Bezeichnungen 8K, 12K und 16K üblich sind –, und erklären anschließend kurz, wie diese Unterscheidung auch für FDM-Drucker gilt.
Kurze Antwort: Wählen Sie einen Resin-Drucker nicht allein nach der „K“-Zahl aus. Vergleichen Sie die angegebene XY-Pixelgröße in Mikrometern, den Bauvolumenbereich, die optische Kontrolle, validierte Druckmuster und die Maßhaltigkeit. Für viele Miniaturen reicht eine effektive XY-Pixelgröße von etwa 30–50 µm bereits für hervorragende Ergebnisse. Kleinere Pixel können bei winzigen Details helfen, doch der Vorteil fällt kaum ins Gewicht, es sei denn, das Modell, das Resin, die Belichtung und der Workflow können ihn erhalten.
3D-Drucker-Genauigkeit vs. Auflösung verständlich erklärt
| Begriff | Bedeutung | Auswirkungen | Typische Belege |
|---|---|---|---|
| Auflösung | Der kleinste adressierbare Abstand oder die kleinste Inkrementierung in XY oder Z | Feine Texturen, Stufenbildung an Kanten, schmale Zwischenräume, kleine Details | Pixelgröße, Schichthöhe, Details von Testmustern |
| Genauigkeit | Wie genau die gedruckte Geometrie der vorgesehenen Geometrie entspricht | Teilmaße, Lochgrößen, Passgenauigkeit, Ebenheit, Winkel | Gemessene Kalibrierungsbauteile und Toleranzdaten |
| Präzision / Wiederholgenauigkeit | Wie gleichbleibend der Drucker dasselbe Ergebnis liefert | Konsistenz innerhalb einer Charge und Zuverlässigkeit des Prozesses | Wiederholte Messungen über mehrere Drucke hinweg |
Stellen Sie sich einen Drucker vor, der sehr kleine Punkte setzen kann, bei dem aber jedes fertige Teil aufgrund einer Überbelichtung oder des Materialverhaltens um 0,3 mm zu breit ist. Er hat eine hohe Nennauflösung, aber eine schlechte Maßhaltigkeit. Stellen Sie sich nun einen zweiten Drucker mit etwas größeren Pixeln vor, der konsequent einen 20,00 mm Kalibrierungsblock mit 20,02 mm druckt. Seine Nennauflösung mag geringer sein, aber seine Maßhaltigkeit ist besser.
Es gibt noch eine weitere nützliche Unterscheidung: Präzision bedeutet Wiederholgenauigkeit. Wenn fünf Exemplare alle 20,25 mm messen, kann der Prozess präzise, aber ungenau sein. Wenn die Exemplare zwischen 19,8 und 20,4 mm variieren, fehlt dem Prozess die Wiederholgenauigkeit. Ein guter Produktionsworkflow benötigt sowohl Genauigkeit als auch Präzision.
XY-Auflösung, Z-Auflösung und Schichthöhe
XY-Auflösung bei einem Resin-Drucker mit LCD-Bildschirm
Beim Resin-Druck mit maskiertem LCD-Bildschirm unterteilt der Bildschirm jede Schicht in ein Raster aus Pixeln. Die physische Größe eines projizierten Pixels auf dem Bauvolumen wird üblicherweise in Mikrometern (µm) angegeben. Eine kleinere XY-Pixelgröße kann schärfere Kanten darstellen, doch die tatsächlich ausgehärtete Struktur wird auch von der Lichtstreuung, der Belichtung, dem Anti-Aliasing, dem Materialverhalten und dem Zustand des optischen Systems beeinflusst.
Ungefähre XY-Pixelgröße = druckbare Breite ÷ horizontale Pixelanzahl
Rechnen Sie die druckbare Breite vor dem Teilen in Mikrometer um. Ein hypothetischer Bildschirm mit 16.000 Pixeln über ein 300 mm breites Bauvolumen hat beispielsweise einen ungefähren Pixelabstand von 18,75 µm. Ein Bildschirm mit 12.000 Pixeln über ein 200 mm breites Bauvolumen hat einen feineren Abstand von 16,67 µm. In diesem Beispiel hat der „12K“-Drucker die kleineren physischen Pixel.

Z-Auflösung und Schichthöhe
Die Z-Auflösung beschreibt die vertikale Positionierfähigkeit des Druckers. Die Schichthöhe ist die beim Slicen für einen bestimmten Druck gewählte Einstellung. Sie hängen zusammen, sind aber nicht identisch. Eine Maschine kann mechanisch sehr kleine Z-Schritte ermöglichen, während ein Modell mit Schichten von 50 µm geslicet wird.
Kleinere Schichten können sichtbare Stufen an flachen Kurven reduzieren, erhöhen jedoch die Anzahl der Schichten und meist auch die Druckzeit. Sie schärfen die XY-Details nicht automatisch. Eine Schichthöhe von 20 µm kann keine unscharfen Pixel, eine schlechte Belichtung, schwache Stützstrukturen oder eine instabile Z-Achse korrigieren.
Warum ein 16K-Bildschirm nicht automatisch besser ist
Die „K“-Bezeichnung ist eine ungefähre Angabe der Pixelanzahl entlang einer Bildschirmdimension. Sie sagt Ihnen weder die Größe des Bildschirms noch den physischen Pixelabstand, die optische Schärfe, die Belichtungsgleichmäßigkeit oder die Bewegungsgenauigkeit des Druckers aus. Damit ist sie für eine einfache Vermarktung nützlich, für einen technischen Vergleich jedoch unvollständig.
1. Die Bildschirmgröße verändert die Bedeutung der Pixelanzahl
Mehr Pixel, die über ein viel größeres Bauvolumen verteilt sind, können den gleichen – oder sogar einen größeren – Pixelabstand erzeugen als weniger Pixel auf einem kompakten Bildschirm. Vergleichen Sie die XY-Pixelgröße immer in Mikrometern. Wenn sie nicht angegeben ist, berechnen Sie einen ungefähren Wert aus den druckbaren Abmessungen und der nativen Pixelanzahl.
2. Ein Pixel ist nicht dasselbe wie eine ausgehärtete Resin-Struktur
Die LCD-Maske bestimmt, wo Licht durchtreten soll, doch die ausgehärtete Begrenzung hängt vom gesamten Lichtweg ab. Optischer Fokus, Lichtkollimation, Streuung, Belichtungszeit, Materialempfindlichkeit, Temperatur und benachbarte beleuchtete Pixel können dazu führen, dass eine ausgehärtete Struktur breiter oder weicher ausfällt als das Nennpixel.
3. Das Modell enthält möglicherweise keine Details, die fein genug sind, um davon zu profitieren
Ein Vorteil bei der Pixelgröße ist nur dann relevant, wenn die Datei druckbare Details in dieser Größenordnung enthält und der endgültige Betrachtungsabstand den Unterschied offenbart. Bei Geländemodellen, Vorrichtungen, Gehäusen und vielen größeren Modellen sind Bauvolumen, Zuverlässigkeit, Materialverhalten und Maßkompensation meist wichtiger als der Wechsel von einem bereits feinen Pixelabstand zu einem noch kleineren.
4. Resin, Belichtung und Nachhärtung können den Vorteil verdecken
Überbelichtung kann schmale Zwischenräume schließen und kleine Details verdicken. Unterbelichtung kann Kanten und Stützstrukturen schwächen. Schrumpfung des Resins und die abschließende Härtung können die Abmessungen verändern, nachdem der Bildschirm seine Arbeit getan hat. Ein gut kalibrierter Drucker mit niedrigerer K-Zahl kann daher bei demselben Modell besser abschneiden als ein schlecht eingestellter 16K-Drucker.
5. Auflösung garantiert keine Genauigkeit
Ein 16K-Bildschirm kann kein Spiel der Z-Achse, eine gekippte Bauplattform, ungleichmäßige Belichtung, eine schwache Platzierung von Stützstrukturen, Teileverformung oder eine fehlerhafte Maßkompensation ausgleichen. Der Bildschirm ist nur eine Komponente eines Systems.
So wählen Sie die richtige 3D-Drucker-Auflösung aus
Schritt 1: Beginnen Sie mit Ihrem kleinsten wichtigen Detail
Beginnen Sie nicht mit der höchsten K-Zahl in Ihrem Budget. Beginnen Sie mit dem, was am fertigen Objekt sichtbar oder funktional bleiben muss: ein Gesichtszug, eine gravierte Linie, ein Kettenglied, ein kleiner Zwischenraum, ein Loch, eine Schnappverbindung oder eine geprägte Markierung. Berücksichtigen Sie anschließend die endgültige Größe des Objekts und den üblichen Betrachtungsabstand.
Schritt 2: Passen Sie die Auflösung an den Anwendungsfall an
| Hauptverwendung | Praktische Priorität | Auflösungsempfehlung | Nicht übersehen |
|---|---|---|---|
| 28–32 mm Miniaturen | Gesichter, Rüstungsdetails, Stoff, saubere Stützstellen | Etwa 30–50 µm XY kann bereits hervorragend sein; kleinere Pixel können bei anspruchsvollen Mikrodetails helfen | Resin-Profil, Ausrichtung, Anti-Aliasing, Stützstrategie |
| Büsten und Ausstellungsmodelle | Glatte Kurven und Oberflächentexturen | Ein feiner XY-Abstand ist nützlich, aber sorgfältig eingestellte Schichten von 30–50 µm sind oft ebenso wichtig | Schichtausrichtung, Oberflächenbearbeitung, stabile Belichtung |
| Dental, Technik, Passteile | Gemessene Abmessungen und Wiederholgenauigkeit | Wählen Sie eine Auflösung, die für den kleinsten Zwischenraum oder die dünnste Wand ausreicht, und priorisieren Sie anschließend validierte Genauigkeit | Materialprüfung, Kompensation, Kalibrierung, Prozessvalidierung |
| Große Requisiten und Geländemodelle | Bauvolumen, Geschwindigkeit, Kosten, Zuverlässigkeit | Ein moderater Pixelabstand ist meist ausreichend | Nutzbares Volumen, Materialverbrauch, Verformung |
Die oben genannten Bereiche sind praktische Ausgangspunkte, keine universellen Pass-/Fail-Grenzen. Ein System mit 35 µm und schlechter Optik kann weniger nutzbare Details wiedergeben als ein gut kontrolliertes System mit 50 µm. Beurteilen Sie den gesamten Workflow und lassen Sie nach Möglichkeit vergleichbare Drucke aus derselben Datei anfertigen.
Schritt 3: Vergleichen Sie die Pixelgröße, nicht nur die Bildschirmbezeichnungen
- Finden Sie die angegebene XY-Pixelgröße in Mikrometern.
- Prüfen Sie, ob sie quadratisch ist oder ob sich X und Y unterscheiden.
- Bestätigen Sie die native LCD-Auflösung und den druckbaren Bereich.
- Berechnen Sie einen ungefähren Abstand, wenn die Angabe fehlt.
- Seien Sie vorsichtig, wenn sich „Auflösung“ nur auf das LCD-Panel und nicht auf die tatsächliche Druckleistung bezieht.
Schritt 4: Achten Sie auf kontrollierte Druckbelege
Schöne Aufnahmen sind nützlich zur Inspiration, aber wenig geeignet für Vergleiche. Suchen Sie nach derselben Testdatei, demselben Modellmaßstab, einer ähnlichen Resin-Art, einer ähnlichen Ausrichtung und Nahaufnahmen unter vergleichbarer Beleuchtung. Prüfen Sie schmale Zwischenräume, vertiefte Texte, Löcher, diagonale Kanten, glatte Kurven und Stützstellen – nicht nur die schärfste, dem Betrachter zugewandte Textur.
Schritt 5: Testen Sie Genauigkeitsanforderungen separat
Wenn Teile passgenau sein müssen, legen Sie ein Toleranzziel fest und testen Sie es direkt. Drucken Sie ein Kalibrierobjekt mit Außenmaßen, Löchern, Nuten, Bolzen, Wänden und Toleranzen, die dem eigentlichen Projekt ähneln. Messen Sie nach dem vollständigen Wasch- und Härtungsablauf, denn das endgültig ausgehärtete Teil – nicht der frische Druck – muss passen.
Was die Genauigkeit von Drucken in der Praxis tatsächlich bestimmt?

- Belichtung: Zu viel kann Details verdicken und Zwischenräume schließen; zu wenig kann Kanten und Stützstrukturen schwächen.
- Optisches System: Fokus, Lichtverteilung, Kollimation und Gleichmäßigkeit beeinflussen die ausgehärtete Begrenzung.
- Mechanik der Z-Achse: Geradheit, Steifigkeit, Spiel und Schichtbewegung beeinflussen die vertikale Geometrie und Wiederholgenauigkeit.
- Materialverhalten: Viskosität, Pigment, Reaktion auf Temperatur, Schrumpfung und Aushärtungstiefe beeinflussen Größe und Details.
- Ausrichtung und Stützstrukturen: Ablösekräfte und unzureichende Stützstrukturen können Details verbiegen, dehnen oder abflachen.
- Kalibrierung: Maßkompensation, Ausrichtung der Bauplattform, Belichtungseinstellung und ein validiertes Materialprofil sind wichtig.
- Nachbearbeitung: Waschen, Entfernen der Stützstrukturen, Trocknen und abschließende Härtung können Kanten oder Abmessungen verändern.
Die Genauigkeit kann auch je nach Detailtyp variieren. Außenmaße können überdimensioniert gedruckt werden, während Löcher zu klein ausfallen. Eine einzige „±“-Angabe beschreibt selten jede Geometrie, Ausrichtung, Position auf der Bauplatte, jedes Material und jede Härtungsbedingung. Validieren Sie für funktionale Arbeiten die Details, die für Ihr Design wichtig sind.
Wie der Unterschied für FDM-Drucker gilt
Bei FDM wird die Auflösung anhand von Düsendurchmesser, Extrusionsbreite, Schichthöhe und Bewegungsinkrementen diskutiert. Eine kleinere Düse und eine geringere Schichthöhe können kleinere Details und glattere Neigungen wiedergeben, garantieren aber keine genauen Abmessungen.
Die Genauigkeit von FDM-Drucken hängt außerdem von der Extrusionskalibrierung, der Riemenspannung, der Rahmensteifigkeit, der Wärmeausdehnung, der Materialschrumpfung, der Kühlung, dem Verhalten der ersten Schicht, dem Input Shaping und der Slicer-Kompensation ab. Ein mit einer 0,2-mm-Düse gedrucktes Teil kann detailliert aussehen und dennoch ungenaue Lochdurchmesser oder verzogene Wände aufweisen.
Dasselbe Kaufkriterium gilt daher: Wählen Sie eine Auflösung, die für das kleinste relevante Detail ausreicht, und überprüfen Sie anschließend die Genauigkeit und Wiederholgenauigkeit mit passenden fertigen Teilen.
Eine praktische Kauf-Checkliste
- Nennen Sie Ihr kleinstes wichtiges Detail. Ist es ein visuelles Detail, ein Zwischenraum, ein Loch, eine Wand oder eine Passgenauigkeit?
- Schreiben Sie Ihre Toleranz auf. „Sieht scharf aus“ und „passt innerhalb von ±0,1 mm“ sind unterschiedliche Ziele.
- Vergleichen Sie die XY-Pixelgröße. Bewerten Sie Resin-Drucker nicht allein nach den Bezeichnungen 8K, 12K und 16K.
- Prüfen Sie das Bauvolumen. Kleinere Pixel sind weniger nützlich, wenn der Drucker Ihre üblichen Modelle oder Chargen nicht aufnehmen kann.
- Vergleichen Sie vergleichbare Muster. Bevorzugen Sie dieselbe Datei, denselben Maßstab, dieselbe Resin-Klasse und eine Nahaufnahme mit ähnlicher Beleuchtung.
- Achten Sie auf Prozessinformationen. Belichtungsgleichmäßigkeit, Materialprofile, Kalibrierwerkzeuge und Wiederholgenauigkeit sind wichtig.
- Messen Sie ein fertiges Testteil. Führen Sie vor der Beurteilung der Abmessungen den üblichen Wasch- und abschließenden Härtungsablauf durch.
- Wählen Sie den vollständigen Workflow. Kaufen Sie das System, das Ihre tatsächlichen Anforderungen an Details und Toleranzen zuverlässig erfüllt – nicht das größte auf der Verpackung angegebene Maß.
Häufig gestellte Fragen
Ist die Auflösung eines 3D-Druckers dasselbe wie die Genauigkeit?
Nein. Die Auflösung ist die Feinheit des adressierbaren Druckrasters oder der Bewegungen. Die Genauigkeit gibt an, wie genau das fertige Teil der vorgesehenen Geometrie entspricht. Eine hohe Auflösung kann feine Details unterstützen, garantiert aber keine genauen Abmessungen.
Ist ein 16K-Resin-Drucker immer besser als ein 8K- oder 12K-Drucker?
Nein. Die physische Pixelgröße hängt sowohl von der Pixelanzahl als auch von der Größe des Bauvolumens ab. Optische Leistung, Belichtungskontrolle, Resin, Mechanik, Kalibrierung und Workflow können die K-Bezeichnung überwiegen. Vergleichen Sie XY-Mikrometer und kontrollierte Druckergebnisse.
Zum Beispiel verwendet der RS Turbo einen 8K-Bildschirm, kann aber dennoch bei den tatsächlichen Druckdetails und der Oberflächenqualität viele 16K-Resin-Drucker übertreffen. Mit anderen Worten bedeutet eine höhere K-Zahl nicht automatisch feinere Ergebnisse in der Praxis.
Welche XY-Auflösung benötige ich für Miniaturen?
Für viele 28–32 mm Miniaturen kann eine XY-Pixelgröße von etwa 30–50 µm bei einem gut eingestellten Gesamtsystem bereits hervorragende sichtbare Details liefern. Kleinere Pixel können bei extrem feinen Details helfen, doch die Verbesserung ist nicht garantiert und kann nach dem Grundieren und Bemalen schwer zu erkennen sein.
Verbessert eine geringere Schichthöhe die Genauigkeit?
Sie kann vertikale Stufen reduzieren und flache Kurven besser abbilden, verbessert aber nicht automatisch die XY-Abmessungen. Belichtung, Materialverhalten, Z-Mechanik, Ausrichtung und Kompensation bestimmen weiterhin das Endergebnis.
Wie sollte ich die Genauigkeit vs. Auflösung von 3D-Druckern vor dem Kauf vergleichen?
Verwenden Sie zwei separate Prüfungen. Vergleichen Sie zuerst die Pixelgröße oder die Düsen-/Schichtfähigkeit mit dem kleinsten Detail, das Sie benötigen. Vergleichen Sie anschließend gemessene, vollständig verarbeitete Kalibrierungsbauteile mit Ihrer Maßtoleranz. Für Arbeiten, die Details und Passgenauigkeit erfordern, muss ein Drucker beide Prüfungen bestehen.
Endgültiges Urteil
Die beste Auflösung ist nicht die höchste verfügbare Zahl. Sie ist das Niveau, das die für Ihr Projekt wichtigen Details erhält, ohne dass Sie Bauvolumen, Optik, Materialien, Zuverlässigkeit und Maßhaltigkeit aus den Augen verlieren.
Wenn Sie 3D-Drucker-Genauigkeit vs. Auflösung bewerten, denken Sie an die Reihenfolge: Die Auflösung definiert den potenziellen Abtastdetailgrad; das Gesamtsystem bestimmt das ausgehärtete Merkmal; Kalibrierung und Prozesskontrolle bestimmen, ob das Endteil maßgenau ist. Ein gut abgestimmter Drucker mit einem ehrlichen Workflow von 35 oder 50 µm kann eine bessere Wahl sein als eine 16K-Maschine, deren zusätzliche Pixel nicht in bessere fertige Teile umgesetzt werden.
Teilen:
3D-Drucker-Bauvolumen erklärt: So wählen Sie die richtige Größe
Wie lässt sich Abfall beim 3D-Druck reduzieren? Resin, Stützstrukturen und fehlgeschlagene Drucke