

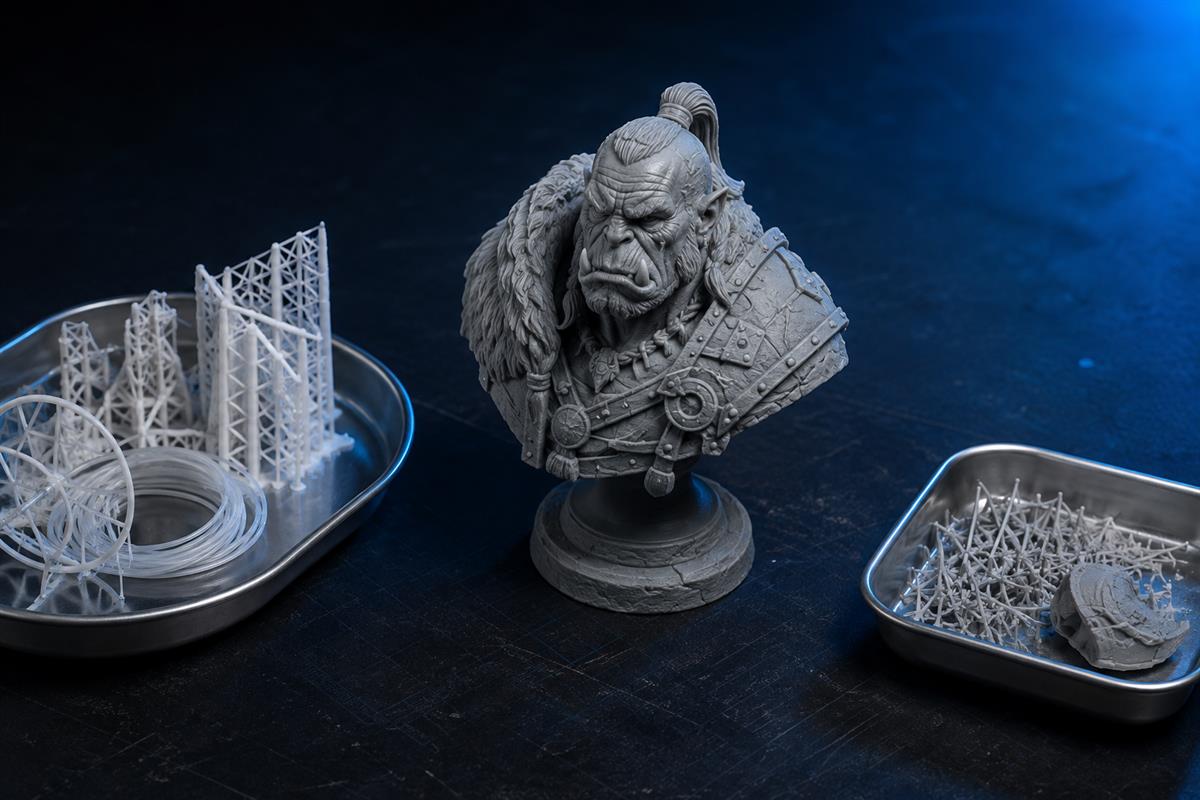
Der effektivste Weg, um Abfall beim 3D-Druck zu reduzieren, besteht darin, für jeden erfolgreichen, verwendbaren Druck weniger Material zu verwenden. Das bedeutet, Stützstrukturen zu optimieren, unnötiges Innenvolumen zu entfernen, verwendbares Harz zurückzugewinnen und Fehldrucke zu verhindern, bevor ein kompletter Druck zu Ausschuss wird.
Der Materialpreis allein vermittelt nur einen Teil des Bildes. Eine günstige Filamentrolle kann dennoch sperrige Stützstrukturen und eine große Menge an Spülmaterial erzeugen. Ein Harzdruck kann zwar feine Stützpunkte verwenden, aber durch überdimensionierte Rafts, eingeschlossenes Harz oder eine fehlgeschlagene Charge Material verschwenden. Entscheidend ist, wie viel Ihres Materials in Teilen landet, die Sie tatsächlich verwenden können.
Bewusst platzieren
Vergleichen Sie Ausrichtungen und behalten Sie die Ankerpunkte bei, die Ihr Modell benötigt.
Nur das Nötigste verwenden
Hohl geeignete Teile aus und bewahren Sie verwendbares flüssiges Harz.
Zuerst validieren, dann in Serie drucken
Bestätigen Sie ein fertiges Muster, bevor Sie die Bauplatte füllen.
Wo entsteht Abfall beim 3D-Druck?
Trennen Sie nützliches Material von prozessbedingtem Materialverbrauch. Die notwendigen Wände, die Füllung und die Struktur des Modells erfüllen einen Zweck. Stützstrukturen, Rafts, Spülmaterial, beschädigte Teile und vermeidbare Verluste bei der Nachbearbeitung sind die ersten Bereiche, in denen Sie Einsparungen erzielen können.
| Abfallquelle | Typische Ursache | Erste Maßnahme |
|---|---|---|
| Stützstrukturen und Rafts | Unvorteilhafte Ausrichtung oder übermäßige Abdeckung | Ausrichtungen vergleichen und die Platzierung der Ankerpunkte überprüfen |
| Unnötiges Innenmaterial | Massive dekorative Teile oder übermäßige Füllung | Geeignete Harzteile aushöhlen; FDM-Wände und Füllung anpassen |
| Fehldrucke | Ungeprüfte Einstellungen, schlechte Haftung, fehlende Stützstrukturen | Vor dem Serien-Druck ein Muster validieren |
| Filamentspülung | Häufige Farb- oder Materialwechsel bei einem einzelnen Düsenkopf | Anzahl der Wechsel reduzieren und Spülmengen überprüfen |
| Harz- und Spülverluste | Verschütten, schlechte Entwässerung, unnötige Umfüllvorgänge | Entwässerungs- und Handhabungsabläufe verbessern |
Warum günstiges FDM-Filament dennoch teuren Abfall verursachen kann
FDM-Filament hat oft einen niedrigeren Kilopreis als Druckharz, aber das garantiert keinen geringeren Abfall pro fertigem Modell. Bei komplexen Miniaturen mit tiefen Überhängen können herkömmliche FDM-Stützstrukturen ein erhebliches Volumen um das Objekt herum einnehmen. Sie benötigen möglicherweise breite Kontaktflächen unter Oberflächen, die ein Harzverfahren durch kleinere, lokalisierte Kontaktpunkte realisieren kann.
Bei feinen Details können sich diese breiten FDM-Kontaktflächen zudem schwer sauber entfernen lassen. Wenn die Entfernung einen Finger, ein Ornament oder eine dünne Wand beschädigt, fallen sowohl das weggeworfene Modell als auch seine Stützstrukturen ins Gewicht. Harzstützen können bei geeigneten kleinen, filigranen Modellen im Vorteil sein, obwohl überdimensionierte Harzspitzen oder spröde Materialien ebenfalls Teile beschädigen können.
Dies ist ein geometrieabhängiger Vergleich. Moderne organische oder baumartige FDM-Stützstrukturen können unnötige Strukturen reduzieren, und einige FDM-Modelle lassen sich überhaupt ohne Stützstrukturen drucken. Prusa dokumentiert organische Stützstrukturen als Alternative zu seinem herkömmlichen Rasteransatz. Vergleichen Sie beide Optionen in Ihrem Slicer, bevor Sie den Materialverbrauch bewerten.
Mehrfarbdruck verursacht einen weiteren Abfallstrom
Mehrfarb- oder Mehrstoffdruck mit einem einzelnen Düsenkopf kann beim Spülen zwischen den Wechseln erheblich Filament verbrauchen. Ein kleines Modell mit wiederholten Farbwechseln auf vielen Schichten kann eine unverhältnismäßig große Menge an weggeworfenem Material erzeugen. Dies unterscheidet sich von einem gewöhnlichen einfarbigen Druck, und Werkzeugwechsler haben andere Spülbedürfnisse.
Reduzieren Sie die Anzahl der Wechsel, drucken Sie separat gefärbte Komponenten, wenn eine Montage praktikabel ist, und verwenden Sie unterstützte Optionen wie Spülen in die Füllung oder Spülen des Objekts, sofern Aussehen und Materialkompatibilität dies zulassen. Reduzieren Sie die Spülmengen niemals so stark, dass Verunreinigungen das Bauteil beeinträchtigen. Die Dokumentation von Prusa zum Wischturm erklärt den Zweck des Spülens und die verfügbaren Optionen zur Abfallreduzierung.
Der aussagekräftige Vergleich ist der gesamte Materialverbrauch pro angenommenem Teil. Für eine einfache Halterung kann FDM äußerst effizient sein. Bei einer stark gestützten Miniatur kann ein gut vorbereiteter Harz-Workflow die Stützstruktur möglicherweise effektiver nutzen. Schneiden Sie dasselbe Modell im gleichen Maßstab und berücksichtigen Sie Fehldrucke, bevor Sie eine Schlussfolgerung ziehen.
MASSNAHME 01 / STÜTZSTRUKTURENStützabfall durch bessere Platzierung reduzieren
Drehen Sie das Modell zunächst und vergleichen Sie den geschätzten Materialverbrauch. Die beste Ausrichtung bringt Volumen der Stützstrukturen, Oberflächenqualität, Stabilität und Zugänglichkeit für die Entfernung in Einklang. Der kürzeste Druck oder die kleinste Schätzung der Stützstrukturen ist nicht automatisch die wirtschaftlichste, wenn er fehlschlägt.

Für Harzdrucke
- Überprüfen Sie die Schichtvorschau auf ungestützte Inseln und neue Querschnitte, die verankert werden müssen.
- Behalten Sie zuverlässige Anker auf den ersten Merkmalen und schwereren Bereichen; verwenden Sie leichtere Kontaktflächen nur dort, wo es angemessen ist.
- Platzieren Sie Kontaktflächen auf zugänglichen, weniger sichtbaren Oberflächen, um Beschädigungen und Verluste bei der Nachbearbeitung zu reduzieren.
- Überprüfen Sie die Größe des Rafts und die Höhe des Modells. Übermäßige Höhe erzeugt längere Stützstrukturen, aber bewahren Sie den für Ihr Verfahren erforderlichen Abstand.
- Ändern Sie immer nur eine Stützstruktur-Einstellung und testen Sie diese, bevor Sie sie auf eine ganze Charge anwenden.
Stützstruktur und Ausrichtung wirken zusammen. Das Entfernen von Stützstrukturen ohne Überprüfung der Schichtfolge kann dazu führen, dass sich die Geometrie nicht mehr bilden kann.
Für FDM-Drucke
Vergleichen Sie herkömmliche und organische Stützstrukturen, verwenden Sie Stützmalerei oder Blocker vorsichtig und versuchen Sie, eine stabile flache Seite auf dem Druckbett zu platzieren. Teilen Sie ein Modell, wenn die resultierende Montage eine große Stützstruktur vermeidet, ohne seinen Zweck zu beeinträchtigen. Passen Sie den Abstand der Kontaktflächen an das Material und die Geometrie an, damit die Entfernung das Bauteil nicht zerstört.
Verwenden Sie einen Brim oder ein Raft, wenn die Haftung dies erfordert. Wenn das Modell zuverlässig ohne eines druckt, kann das Entfernen dieser zusätzlichen Struktur bei wiederholten Aufträgen Material sparen. Vermeiden Sie es, die Stützstruktur unter breiten Oberflächen, die immer noch gestützt werden müssen, wahllos zu reduzieren.
MASSNAHME 02 / HARZGeeignete Modelle aushöhlen und verwendbares Harz zurückgewinnen
Eine große dekorative Büste benötigt nicht immer einen massiven Kern. Das Aushöhlen kann den Harzverbrauch und die gedruckte Masse reduzieren, aber der Hohlraum muss für das Entleeren, Waschen, Trocknen und eine ausreichende interne Aushärtung zugänglich sein. Eine geschlossene Hülle voller ungehärteten Harz ist kein erfolgreiches Ergebnis zur Materialeinsparung.
Wählen Sie die Wandstärke anhand der Materialempfehlungen sowie der Größe, Belastung und Handhabungsanforderungen des Bauteils. Fügen Sie passend positionierte Öffnungen hinzu, die in der Druckausrichtung funktionieren, überprüfen Sie auf isolierte Taschen und Saugbecher und stellen Sie sicher, dass interne Stützstrukturen handhabbar sind. Kleine Miniaturen sparen möglicherweise zu wenig Harz, um die zusätzliche Komplexität zu rechtfertigen.
Verwendbares flüssiges Harz im Workflow behalten
Ungehärtetes Harz, das in einem Behälter zurückbleibt, ist nicht automatisch Abfall. Befolgen Sie die Lageranweisungen des Drucker- und Harzherstellers; schützen Sie es vor Licht und Verunreinigungen. Wenn die Rückgabe von Harz in den Lagerbestand zulässig ist, verwenden Sie einen geeigneten, sauberen, gekennzeichneten Behälter und filtern Sie wie angewiesen. Geben Sie kein mit Reinigungsmittel verunreinigtes Harz zurück und mischen Sie keine inkompatiblen Materialien.
Lassen Sie überschüssiges Harz vor dem Waschen von der Bauplatte und dem Bauteil in den zugelassenen Sammelbereich abfließen. Verwenden Sie die vom Hersteller empfohlene Entwässerungsmethode, insbesondere bei hohlen Modellen. Weniger unnötige Umfüllvorgänge und Verschütten bedeuten, dass weniger Harz auf Handtüchern, Handschuhen und Arbeitsflächen landet.
Auch Reinigungsmittel kontrollieren
Wenn das Material und die Waschgeräte dies zulassen, kann ein erstes Waschen, gefolgt von einer abschließenden Reinigung mit einem Reiniger, helfen, das letzte Bad zu erhalten. Halten Sie Behälter zwischen den Anwendungen geschlossen und ersetzen Sie die Waschflüssigkeit basierend auf ihren dokumentierten Leistungsgrenzen und der Reinigungswirkung. Die Verlängerung der Lebensdauer eines verschmutzten Bades über seine Nützlichkeit hinaus kann Rückstände hinterlassen und Ausschuss erzeugen.
MASSNAHME 03 / ZUVERLÄSSIGKEITFehldrucke verhindern, bevor Sie die Menge erhöhen
Ein fehlgeschlagener Druck kann die Einsparungen vieler sorgfältig optimierter Stützstrukturen zunichtemachen. Validieren Sie ein repräsentatives Modell mit dem vorgesehenen Material, den Einstellungen, der Ausrichtung und der Nachbearbeitung, bevor Sie die Bauplatte füllen.
- Überprüfen Sie die Datei. Bestätigen Sie Abmessungen, feine Merkmale, Hohlräume, Inseln und die Stützstrukturabdeckung in der Schichtvorschau.
- Bereiten Sie die Maschine vor. Überprüfen Sie die Baufläche und den Harzbehälter oder das FDM-Druckbett gemäß den Wartungsanweisungen.
- Verwenden Sie ein geeignetes Profil. Beginnen Sie mit einem validierten Drucker-Material-Profil und den empfohlenen Betriebsbedingungen.
- Testen Sie das risikoreiche Merkmal. Ein kleines Passungs-Muster kann einen Anschluss validieren; ein repräsentatives Modell wird jedoch weiterhin benötigt, um das Stützstrukturverhalten des gesamten Bauteils zu validieren.
- Überprüfen Sie das fertige Ergebnis. Berücksichtigen Sie die Entfernung der Stützstrukturen und die abschließende Bearbeitung, bevor Sie den Aufbau als erfolgreich bezeichnen.
- Erhöhen Sie die Chargengröße schrittweise. Bewahren Sie den Abstand und überprüfen Sie, dass das neue Layout der Bauplatte zuverlässig bleibt.
Identifizieren Sie nach einem Fehldruck die wahrscheinliche Ursache, bevor Sie dieselbe Datei erneut drucken. Ein an der Folie haften gebliebenes Harzmodell erfordert vor dem nächsten Druck das vom Hersteller vorgeschriebene Entfernungsverfahren und eine Überprüfung. Ein FDM-Haftungsfehler erfordert die Überprüfung des Druckbetts, der ersten Schicht, des Materialzustands und der Temperaturen. Halten Sie fest, was fehlgeschlagen ist, und ändern Sie die entsprechende Variable.
Eine volle Harzplatte verbessert den Durchsatz nur, wenn sie erfolgreich ist. Eine große, ungeprüfte Charge kann ein kleines Einrichtungsproblem in einen großen Materialverlust verwandeln.
MASSNAHME 04 / MESSUNGMaterialverbrauch pro erfolgreichem Druck messen
Führen Sie ein einfaches Auftragsprotokoll: verbrauchtes Material, Schätzung von Stützstrukturen und Rafts, falls zutreffend Spülmengen, Fehldrucke und Anzahl der angenommenen Teile. Vergleichen Sie ähnliche Aufträge über mehrere Durchläufe hinweg.
DIE ZAHL ZUM VERFOLGEN
Material pro angenommenem Teil
= gesamter Materialverbrauch über alle Versuche hinweg
÷ Anzahl der angenommenen Teile
Angenommen, ein Basisverfahren verbraucht 300 g, um zehn angenommene Teile zu liefern: 30 g pro Teil. Ein schlankeres Stützstruktursystem verbraucht zunächst 260 g, benötigt aber weitere 80 g für Nachdrucke, um zehn angenommene Teile zu liefern. Sein Ergebnis ist 34 g pro Teil. Dies sind hypothetische Zahlen, aber sie zeigen, warum die Erfolgsquote in die Abfallberechnung gehört.
Bei Harz schließen Sie das zurückgewinnbare flüssige Harz, das sich noch im Behälter befindet, vom verbrauchten Material aus. Verwenden Sie einheitliche Einheiten: Wandeln Sie bei Bedarf das Volumen in Masse mit der angegebenen Dichte des Harzes um. Verfolgen Sie Reinigungsmittel und andere Verbrauchsmaterialien separat. Eine kleinere Menge an Stützstrukturen allein stellt nicht einen geringeren Gesamtkosten- oder Umwelteinfluss dar.
MASSNAHME 05 / ÜBRIGBLIEBENDER ABFALLRestlichen Abfall korrekt handhaben
Halten Sie flüssiges Harz und mit Harz verunreinigte Waschflüssigkeit aus Abflüssen fern, einschließlich Wasser, das für wasserwaschbares Harz verwendet wird. Befolgen Sie das Sicherheitsdatenblatt und die örtlichen Entsorgungsvorschriften für Flüssigkeiten, ausgehärtete Feststoffe und verunreinigte Verbrauchsmaterialien. Gehen Sie nicht davon aus, dass jedes ausgehärtete Harzteil im privaten Recycling angenommen wird.
Ausgehärtetes Druckharz kann nicht einfach wieder in verwendbare Druckflüssigkeit geschmolzen werden. FDM-Ausschuss kann für eine spezialisierte Rückgewinnung geeignet sein, aber die Annahme hängt vom Polymer und dem Dienstleister ab; halten Sie Materialien getrennt, wenn ein solcher Dienst verfügbar ist. Die Vermeidung von Ausschuss ist im Allgemeinen praktischer als die Planung, jeden Fehldruck zu recyceln.
SPEICHERN SIE DIES FÜR IHREN NÄCHSTEN DRUCK
Ihre Abfallreduktions-Checkliste vor dem Druck
- Benötigt das Modell diese Größe, Wandstärke und Füllung?
- Haben Sie mindestens zwei sinnvolle Ausrichtungen verglichen?
- Sind Stützstrukturen dort konzentriert, wo sie benötigt werden?
- Können Hohlräume in Harzmodellen entleert und vollständig verarbeitet werden?
- Haben Sie FDM-Stützstrukturen, Haftung und Spülmengen überprüft?
- Hat ein repräsentatives Muster den gesamten Nachbearbeitungs-Workflow überlebt?
- Sind die Maschine und das Material bereit für einen zuverlässigen Druck?
- Werden Sie Verbrauch und angenommene Teile nach dem Druck aufzeichnen?
Häufig gestellte Fragen
Was ist der schnellste Weg, um Abfall beim 3D-Druck zu reduzieren?
Beheben Sie zuerst wiederkehrende Fehldrucke, optimieren Sie dann Ausrichtung und Stützstrukturen. Das Entfernen einiger Gramm an Stützstrukturen hat wenig Wert, wenn der resultierende Druck wiederholt werden muss.
Verursacht FDM immer mehr Materialabfall als Harz?
Nein. Stark gestützte Miniaturen und häufige Farbwechsel mit einem einzelnen Düsenkopf können erheblichen FDM-Abfall erzeugen. Stützfreie FDM-Teile können äußerst effizient sein. Harz hat seine eigenen Verluste, einschließlich Stützstrukturen, Rafts, eingeschlossener Flüssigkeit und Reinigungsmaterialien.
Sollte jedes Harzmodell hohl sein?
Nein. Das Aushöhlen ist nützlich, wenn das gesparte Volumen die zusätzliche Bearbeitung rechtfertigt und der Hohlraum ordnungsgemäß entleert, gereinigt und ausgehärtet werden kann. Kleine oder lasttragende Teile werden möglicherweise besser massiv gedruckt.
Kann ich das im Behälter zurückgebliebene Harz wiederverwenden?
Oft, vorausgesetzt, es bleibt für die Verwendung geeignet und die Anweisungen des Herstellers zu Lagerung, Mischen und Filtern werden befolgt. Harz mit ausgehärteten Rückständen oder Lösungsmittelverunreinigungen muss vor dem weiteren Drucken entsprechend behandelt werden.
Sollte ich die kleinstmöglichen Stützstrukturen verwenden?
Verwenden Sie das kleinste Stützsystem, das für die Aufgabe zuverlässig bleibt. Notwendige Anker schützen das gesamte Druckobjekt, daher kann eine zu aggressive Reduzierung den Gesamtausschuss erhöhen.
Einen materialeffizienteren Workflow aufbauen
Um den Abfall beim 3D-Druck zu reduzieren, optimieren Sie den gesamten Weg von der Datei bis zum fertigen Bauteil. Wählen Sie eine effiziente Ausrichtung, verwenden Sie zuverlässige Stützstrukturen, entfernen Sie unnötiges Innenvolumen, bewahren Sie verwendbares Harz auf und validieren Sie die Einstellungen, bevor Sie die Produktion hochfahren. Vergleichen Sie Ihre Ergebnisse anhand des pro akzeptiertem Druckobjekt verbrauchten Materials und behalten Sie die Änderungen bei, die konstante Einsparungen bringen.
Teilen:
Genauigkeit vs. Auflösung bei 3D-Druckern: Was ist der Unterschied?
So drucken Sie hochdetaillierte Miniaturen: Der komplette Workflow für den Resin-3D-Druck