

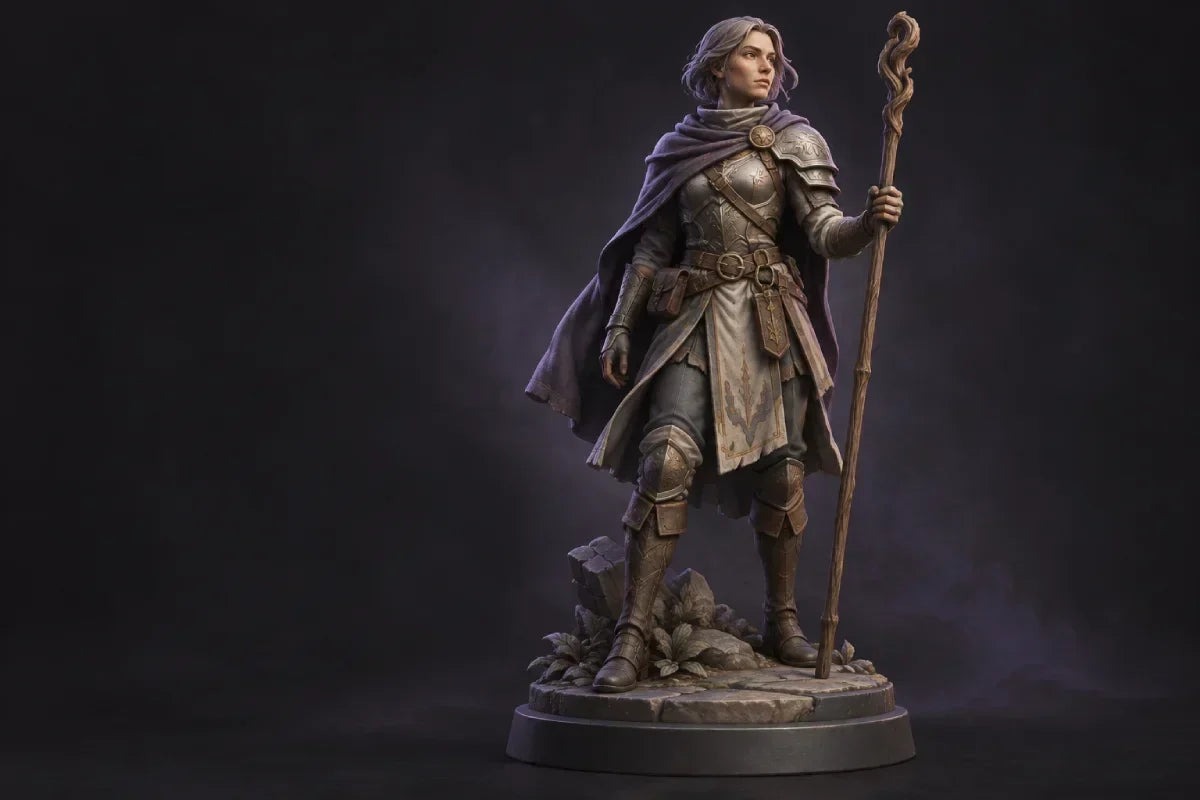
Hochdetaillierte Resin-Miniaturen entstehen durch eine Kette kleiner Entscheidungen: ein passendes Modell im gewünschten Maßstab, ein kompatibler Drucker und passendes Resin, eine Ausrichtung, die wichtige Oberflächen stützt, eine sorgfältig geprüfte Schichtvorschau sowie materialspezifisches Waschen und Aushärten. Die wichtigste Gewohnheit ist es, bei jedem Übergabepunkt innezuhalten und zu prüfen, was die nächste Stufe übernehmen muss. Automatisierte Werkzeuge können die Vorbereitung beschleunigen, aber sie zeigen Ihnen nicht, ob ein Kontaktpunkt auf einer wichtigen Fläche liegt oder ob eine dünne Klinge einen sicheren Weg durch die Stützstrukturen hat.
Dieser Leitfaden konzentriert sich auf diese Kontrollpunkte. Er verwendet den HeyGears Reflex RS Turbo als Beispiel für einen Arbeitsablauf; die gleichen Prinzipien gelten allgemein für den Resin-Miniaturdruck, während Einstellungen und Gerätefunktionen modell-, drucker- und resinabhängig bleiben. HeyGears veröffentlicht bereits einen umfassenden Arbeitsablauf für den ersten Resin-Druck. Dieser Leitfaden konzentriert sich darauf, wie man bei jedem Schritt Detailrisiken erkennt und wann man zurückgeht und nachbessert.

Die Reihenfolge des Entfernens der Stützstrukturen und des Aushärtens hängt von den genauen Anweisungen des Resins ab.
Detailreichtum ist mehr als eine geringe Schichthöhe
Resin-Drucker bauen ein Modell aus dünnen, ausgehärteten Schichten auf, aber die Zahl der Schichthöhe ist keine Garantie dafür, dass jedes Detail dieser Größe sauber reproduziert wird. Die XY-Pixelgröße beschreibt die Abtastung des projizierten Bildes über die Baufläche; die Schichtdicke beschreibt den vertikalen Abstand zwischen den Schichten. Es sind unterschiedliche Maschinenspezifikationen, und keine davon beschreibt allein die endgültige Genauigkeit einer Miniatur. Die Produktseite des RS Turbo gibt beispielsweise eine XY-Pixelgröße von 29,7 μm und einen Schichtdickenbereich von 30–100 μm als separate Spezifikationen an. Das Verhalten des Resins, das Belichtungsprofil, die Ausrichtung der Details, die Stützpunkte und das Modell selbst beeinflussen ebenfalls das Ergebnis.
Beginnen Sie mit dem Detail, das Sie erhalten müssen: eine Augenbraue, eine Kette, ein Finger, eine Klingenkante oder eine gravierte Linie. Wenn dieses Detail im Quellmodell im gewünschten Druckmaßstab fehlt oder zu flach ist, kann die Wahl einer geringeren Schichthöhe keine nicht vorhandene Geometrie wiederherstellen. Wenn das Detail digital existiert, aber über eine breite, treppenartige Oberfläche verläuft, können Ausrichtung und Schichtabstände wichtiger sein als die alleinige Reduzierung der Schichthöhe.
1. Überprüfen Sie das STL in der Größe, in der Sie es drucken möchten
Eine STL-Datei beschreibt die Oberfläche des Modells als Dreiecke; der Slicer wandelt diese Oberfläche in Schichten um. Importieren Sie die Datei, bevor Sie Stützstrukturen hinzufügen, und prüfen Sie sie in der endgültigen Miniaturgröße. Überprüfen Sie, ob das Modell im gewünschten Maßstab vorliegt, in den Bau- und Druckbereich passt und nicht mit einem fehlenden Teil, einer offenen Naht, einer invertierten Oberfläche oder einer nicht verbundenen Hülle importiert wurde. Wenn Ihr Slicer ein Mesh-Problem meldet, prüfen Sie die reparierte Vorschau, anstatt davon auszugehen, dass eine automatische Reparatur jedes dünne Detail erhalten hat.
Zoomen Sie in empfindliche Details hinein und vergleichen Sie sie mit dem Originalmodell. Achten Sie auf Klingen oder Riemen, die fast verschwinden, Fingerspitzen, die mit einer Waffe verschmelzen, und Stoffkanten, die dünner sind, als das vorgesehene Resin und Verfahren zuverlässig erhalten können. Eine sinnvolle Korrektur kann sein, größer zu drucken, eine robustere Version des Modells zu wählen oder zu akzeptieren, dass ein winziges Detail vereinfacht wird. Versuchen Sie nicht, ein Geometrie-Problem durch blindes Ändern der Belichtung zu lösen.
Wenn die Miniatur ausgehöhlt ist oder eine tiefe Höhle enthält, prüfen Sie diese Höhle ebenfalls im Slicer. Eine becherartige Form kann Resin einschließen oder während eines Ablösezyklus Saugkraft erzeugen. Verifizieren Sie bei einem hohlen Modell, dass die gewählten Aussparungen und Entleerdurchführungen tatsächlich mit der Höhle verbunden sind und nach der Ausrichtung zugänglich bleiben. Wenn Sie dies nicht bestätigen können, verwenden Sie ein massives Modell oder kehren Sie zum Designschritt zurück, anstatt eine geschlossene Tasche voller flüssigen Resins zu drucken.
2. Drucker, Resin, Tank und Profil abstimmen
Wählen Sie im Slicer die genaue Drucker- und Resin-Kombination aus, die für Ihren Auftrag verfügbar ist. Bestätigen Sie vor dem Slicen den Materialnamen, den Tank oder die Baukonfiguration und das Profil, die im Projekt angezeigt werden. Ein Profil ist ein Ausgangspunkt für Material und Gerät, keine allgemeine „Miniatur“-Voreinstellung: Belichtungs- und Bewegungsstufen hängen von der Resin- und Drucker-Kombination ab.
Beginnen Sie bei einem ersten Auftrag mit einem unterstützten HeyGears-Resin mit seinem aktuellen, fein abgestimmten Blueprint Studio-Profil. HeyGears beschreibt diese Profile als den Weg mit weniger Einrichtung. Der Open Material Mode bietet anpassbare Einstellungen und richtet sich an erfahrene Benutzer, die ihren eigenen Prozess testen und abstimmen; der RS Turbo kann in diesem Modus kompatibles UV-härtbares Resin von Drittanbietern verwenden. „Kompatibel“ ist wichtig: Dies ist keine Garantie, dass jedes Resin funktionieren wird oder dass die Einstellungen eines anderen Resins unverändert übernommen werden können. Überprüfen Sie die aktuelle Kompatibilität und die Resin-Anweisungen, bevor Sie ein Modell festlegen.
Wählen Sie die Schichtdicke anhand des Resin-Profils und der Anforderungen des Modells. Feinere vertikale Abstände können geneigte Oberflächen glatter erscheinen lassen, erhöhen aber auch die Anzahl der Schichten. Sie beheben keine ungestützten Inseln, schwache Kontaktpunkte oder zu klein modellierte Details. Ändern Sie jeweils nur eine Prozessvariable und machen Sie sich Notizen zu Resin, Profil, Schichteinstellung und Modellrevision, damit Sie den nächsten Druck interpretieren können.
3. Ausrichtung für Geometrie und die Oberflächen, die Sie erhalten möchten
Es gibt keinen einen besten Winkel für eine Miniatur. Drehen Sie das Modell und beobachten Sie seine Schichtquerschnitte. Eine sinnvolle Ausrichtung vermeidet nach Möglichkeit einen plötzlichen Sprung von einer winzigen Insel zu einem breiten Querschnitt, hält lange ungestützte Bereiche handhabbar und gibt empfindlichen Verzweigungen einen stabilen Weg zurück zur Raft oder Plattform. Hohle oder becherförmige Abschnitte müssen besondere Aufmerksamkeit schenken, da ihre Ausrichtung Resin oder Luft einschließen kann.
Entscheiden Sie gleichzeitig, welche Oberflächen nach dem Bemalen am wichtigsten sind. Gesichter, Rüstungsgravuren, Stofftexturen und sichtbare Waffenkanten sind ungünstige Stellen für vermeidbare Stützpunkte. Richten Sie diese Präsentationsflächen, wo die Geometrie es zulässt, von den Stützstrukturen weg. Die Wahl ist ein Kompromiss: Das Verschieben von Kontaktpunkten kann anderswo einen längeren Hebelarm oder einen ungestützten Bereich erzeugen, während zu viele Kontaktpunkte Details beschädigen und die Nachbearbeitung erschweren können.
Verwenden Sie Auto-Ausrichtung oder Auto-Stützstrukturen als ersten Schritt, drehen Sie das Modell dann und prüfen Sie es von unten und von hinten. Überprüfen Sie den ersten Punkt jedes isolierten Details, einschließlich Finger, Hörner, Schwertspitzen, Umhangspitzen und der Unterseite des Sockels. Wenn eine Insel in der Luft beginnt, fügen Sie eine Stützstruktur hinzu oder überarbeiten Sie die Ausrichtung. Wenn eine Stützspitze auf einem wichtigen Detail liegt, verschieben Sie sie nach Möglichkeit in einen weniger sichtbaren, stabileren Bereich. Es gibt keinen universellen Stützstruktur-Durchmesser oder Kontaktbereich: Verwenden Sie die Profil- und Slicer-Steuerelemente für Ihren Drucker und Ihr Resin und prüfen Sie dann das Ergebnis unter Vergrößerung.
4. Lesen Sie die Schichtvorschau, bevor Sie den Auftrag senden
Die 3D-Ansicht kann ein Problem verbergen, das Schicht für Schicht offensichtlich wird. Scrollen Sie die Vorschau von der Raft nach oben und fragen Sie sich:
|
Prüfen |
Worauf zu achten ist |
Wenn es fehlschlägt |
|
Erster Auftritt |
Beginnt jeder separate Teil der Miniatur auf der Raft, einer Stützstruktur oder einem bereits gedruckten Abschnitt? |
Fügen Sie eine Stützstruktur hinzu oder richten Sie das Modell so aus, dass das Detail von einer verbundenen Struktur wächst. |
|
Empfindliche Details |
Bleiben Klingen, Finger, Hörner und Stoffspitzen verbunden, während ihre Querschnitte erscheinen? |
Stärken Sie den Weg oder überarbeiten Sie das Modell; verlassen Sie sich nicht auf eine schwebende erste Schicht. |
|
Plötzliche breite Schichten |
Erscheint plötzlich eine große Fläche, oder verschmelzen separate Zweige zu einem breiten Abschnitt? |
Richten Sie es neu aus, um die plötzliche Änderung nach Möglichkeit zu reduzieren, und überprüfen Sie dann die Stützstrukturen und die aktualisierte Vorschau. |
|
Platzierung der Kontaktpunkte |
Landen Stützstrukturen auf einer Fläche, einem erhabenen Relief oder einer dünnen Kante, die Sie erhalten müssen? |
Verschieben Sie den Kontakt nach Möglichkeit und erstellen Sie eine neue Vorschau. |
|
Hohle Geometrie |
Sind die Höhlen mit einem Entleerpfad verbunden und so ausgerichtet, dass flüssiges Resin entweichen kann? |
Überarbeiten Sie die Aussparung/Ausrichtung oder drucken Sie massiv, wenn Sie die Entleerung nicht bestätigen können. |
|
Auswahl des Auftrags |
Stimmen Drucker, Resin, Profil, Maßstab und Bau-Bereich mit dem geplanten Auftrag überein? |
Korrigieren Sie die Projekteinstellungen vor dem Slicen oder Senden. |
Behandeln Sie einen abgeschlossenen Slicing-Vorgang nicht als Beweis dafür, dass die Datei bereit ist. Wenn Sie die Ausrichtung oder Stützstrukturen ändern, generieren und lesen Sie die Vorschau erneut: Die Korrektur kann den ersten Auftritt eines Details verschieben und einen neuen ungestützten Bereich erzeugen.

Nur illustrative Querschnitte; sie schreiben keinen universellen Winkel oder Stützstrukturgröße vor.
5. Senden Sie den geprüften Auftrag, bereiten Sie den Drucker vor und verwenden Sie dann eine Stoppregel
Lesen Sie vor dem Öffnen oder Umgang mit Resin das SDS für das genaue Material und bereiten Sie die vorgeschriebene PSA, Belüftung, Reaktion auf Verschüttungen und Abfallentsorgung vor. Halten Sie ungehärtetes Resin von der Haut und aus Essbereichen fern. Wenn Resin mit Haut oder Augen in Kontakt kommt, befolgen Sie das SDS, anstatt eine Reinigungsmethode zu improvisieren.
Wenn die Vorschau bestanden ist, slicen Sie das Projekt und senden oder übertragen Sie den Auftrag über den unterstützten Blueprint Studio-Arbeitsablauf für den ausgewählten Drucker. Verifizieren Sie am Gerät, dass der angezeigte Auftrag und das Material mit Ihrem Projekt übereinstimmen. Setzen Sie den richtigen Tank und die Bauplattform ein, prüfen Sie auf ausgehärtete Rückstände und fügen Sie Resin hinzu oder bestätigen Sie es anhand der Anweisungen für diesen Drucker, Tank und dieses Material. Starten Sie den Auftrag über die aktuell dokumentierten Bedienelemente des Geräts. Die HeyGears-Supportseite ist der Einstiegspunkt für Dokumentation und Hilfe; wählen Sie das genaue Modell. Ein Reflex RS-Leitfaden ist nicht automatisch ein Reflex RS Turbo-Leitfaden, übertragen Sie daher keine modellspezifischen Lade- oder Entfernungs Schritte zwischen ihnen.
Seien Sie für einen Fehler oder ein abnormales Ereignis verfügbar, greifen Sie aber nicht in einen bewegten Drucker ein und umgehen Sie keine Verriegelung. Stoppen Sie und prüfen Sie vor dem nächsten Auftrag, wenn das Gerät einen Fehler meldet, der Druck sichtbar unvollständig ist, eine Plattform das erwartete Teil nicht gebildet zu haben scheint oder Sie vermuten, dass ausgehärtete Rückstände im Tank verbleiben könnten. Befolgen Sie das genaue Reinigungsverfahren des Druckers, bevor Sie neu starten; ein neuer Auftrag kann Rückstände in die Ablösefläche drücken oder den nächsten Druck kontaminieren.
Der RS Turbo kann mehrere Einrichtungsaufgaben aus diesem Schritt übernehmen: Die Produktseite listet die automatische Nivellierung mit schwimmendem Bildschirm und das automatische Resin-Nachfüllen. Die automatische Resin-Erwärmung wird mit dem separat erhältlichen RS Heated & Pulsing Release Resin Tank aufgeführt. Diese Funktionen reduzieren bestimmte manuelle Schritte; sie prüfen das Mesh nicht, genehmigen Stützstrukturen nicht, bestätigen die Resin-Kompatibilität nicht und ersetzen nicht die Sicherheits- und Verarbeitungsanweisungen des Materials. Überprüfen Sie Ihre tatsächliche Verpackung und den eingebauten Tank, bevor Sie davon ausgehen, dass eine Funktion vorhanden ist.
6. Waschen, trocknen und nachbearbeiten Sie in der für Ihr Resin angegebenen Reihenfolge
Wenn der Auftrag abgeschlossen ist, befolgen Sie die genauen Anweisungen des Druckers, um überschüssiges Resin abtropfen zu lassen und die Bauplattform sicher zu entfernen. Halten Sie die Miniatur während des Transfers auf ihren Stützstrukturen, lassen Sie sie über den geschützten Resinbereich tropfen und bewegen Sie sie vorsichtig zur Waschstation. Tragen Sie die im SDS angegebene PSA und vermeiden Sie es, ungehärtetes Resin über saubere Oberflächen zu tragen. Inspizieren Sie die gestützte Miniatur vor dem Waschen: Bestätigen Sie, dass empfindliche Teile vorhanden und befestigt sind und dass es keine offensichtliche Verschiebung, keinen gerissenen Bereich und kein fehlendes Glied gibt. Wenn der Druck fehlgeschlagen ist oder ein ausgehärtetes Teil in den Tank gefallen sein könnte, stoppen Sie und befolgen Sie das Inspektions- und Reinigungsverfahren des Geräts für fehlgeschlagene Drucke, bevor Sie erneut drucken.
Waschen Sie mit der Flüssigkeit und dem Verfahren, das für das genaue Resin angegeben ist. Das Ziel ist es, ungehärtetes Oberflächenresin aus Vertiefungen, Unterkanten und Stützverbindungen zu entfernen, ohne länger einzutauchen, als die Materialanleitung zulässt. Inspizieren Sie tiefe Falten, die Unterseite des Sockels und die Zwischenräume zwischen den Stützstrukturen. Wenn Sie immer noch Rückstände sehen, befolgen Sie die Nachwaschanleitung des Resin-Herstellers; gehen Sie nicht davon aus, dass eine glänzende Oberfläche nur eine Ursache hat, und kompensieren Sie nicht durch zusätzliches Aushärten.
Für eine hohle Miniatur verwenden Sie das anwendbare Verfahren des Resin-Herstellers, um das Innere durch seine Entleerdurchführungen zu waschen. Überprüfen Sie, ob die Waschflüssigkeit die Höhle erreichen kann und ob ungehärtetes Resin und Lösungsmittel wieder abfließen können. Formlabs' allgemeine Waschleitfäden merken an, dass hohle Teile Lösungsmittel, Luft oder ungehärtetes Resin enthalten können, und sagen, dass das Lösungsmittel in den Waschbehälter abtropfen gelassen werden sollte, bevor das Teil übertragen wird. HeyGears' Fehlerbehebungsleitfaden bespricht ebenfalls Entleerdurchführungen als eine Möglichkeit, internes ungehärtetes Resin zu waschen. Diese Quellen stützen die Notwendigkeit, eine Höhle zu inspizieren und zu entleeren; sie legen keine HeyGears-spezifische Waschmethode oder ein universelles Lochmuster fest. Wenn sich Flüssigkeit oder Rückstände im Inneren befinden, kehren Sie zum materialgerechten Spülen/Spülen und Entleeren zurück. Bewegen Sie das Teil nicht zum Trocknen oder Aushärten, bis das Innere klar und entleert ist.
Lassen Sie die Miniatur vor dem Nachhärten vollständig trocknen. Eine feuchte oder lösungsmittelbenetzte Oberfläche ist ein Grund, zu warten und erneut zu prüfen, nicht ein Hinweis, den Aushärtungszyklus zu starten. Befolgen Sie die Verarbeitungsanweisungen des genauen Resins, ob Stützstrukturen während des Aushärtens anbleiben oder vorher entfernt werden, und verwenden Sie dann sein Aushärtprofil. Es gibt keine universelle Reihenfolge für das Entfernen von Stützstrukturen: Empfehlungen unterscheiden sich je nach Resin und Arbeitsablauf. Für empfindliche Finger oder Waffen verwenden Sie eine geeignete Flachzange und stützen Sie das Teil in der Nähe jedes Schnitts, damit die Kraft nicht durch das dünne Detail wandert.
Prüfen Sie das Modell nach dem Aushärten bei hellem, schrägem Licht. Achten Sie auf Stützstrukturen, verstopfte Vertiefungen, fehlende Details, klebrige Stellen, Risse und Verformungen. Verlassen Sie sich nicht allein auf das Aussehen, um den Aushärtungsgrad zu beurteilen; befolgen Sie die Aushärtungsanweisungen des Materials und prüfen Sie das eigentliche Bauteil. Wenn die Oberfläche klebrig bleibt oder ein Bereich unzureichend verarbeitet aussieht, beachten Sie die Materialhinweise, bevor Sie das Bauteil weiter bearbeiten oder grundieren. Schleifen Sie nur vollständig verarbeitete Bauteile und verwenden Sie geeigneten Atemschutz, um das Einatmen von Staub zu vermeiden.
Verwenden Sie für den Umgang mit Lösungsmitteln das Sicherheitsdatenblatt des Lösungsmittelherstellers. IPA ist entzündlich, halten Sie es daher von Zündquellen fern und bewahren Sie es in einem geeigneten, verschlossenen und gekennzeichneten Behälter auf. Gießen Sie flüssiges Harz oder mit Harz verunreinigtes Waschmittel nicht in den Abfluss oder in den Hausmüll. Befolgen Sie die örtlichen Vorschriften für die Entsorgung von Harz, verunreinigten Tüchern/Handschuhen und gebrauchtem Waschmittel; die Entsorgungsmöglichkeiten sind ortsabhängig.
Was der RS Turbo in diesem Arbeitsablauf verändert
Bei einem kompatiblen HeyGears-Material ist das Standardprofil in Blueprint Studio der einfachste Ausgangspunkt, da das Gerät und das Material im unterstützten Vorbereitungs-Workflow abgebildet sind. Auf der RS-Turbo-Seite werden außerdem die automatische Nivellierung und das automatische Nachfüllen von Harz aufgeführt. Wenn der separat erhältliche beheizte und pulsierende Ablösbehälter installiert ist, ist die automatische Harzerwärmung ein weiterer verfügbarer Schritt. Erfahrene Benutzer können den offenen Materialmodus für kompatibles UV-Harz von Drittanbietern und ihre eigenen validierten Einstellungen verwenden. Nach dem Slicen bietet Blueprint Studio den unterstützten Weg, um den vorbereiteten Auftrag zu übertragen; das Laden auf der Maschinenseite, der Start, das Entleeren und das Entfernen der Plattform folgen weiterhin den Anweisungen für die genaue Reflex RS Turbo-Konfiguration.
Das sind spezifische Reduzierungen des manuellen Aufwands und der Profilreibung. Sie machen den Drucker nicht zu einer One-Click-Garantie: Dateigröße, Platzierung der Stützstrukturen, Überprüfung der Lagenvorschau, materialspezifische Nachbearbeitung und Reinigung bleiben Teil des Arbeitsablaufs. Wenn Sie Maschinen für diesen Arbeitsablauf vergleichen, prüfen Sie die aktuellen Spezifikationen und Paketoptionen des Reflex RS Turbo, einschließlich der Frage, ob der beheizte Behälter in der von Ihnen in Betracht gezogenen Konfiguration enthalten ist.
Eine wiederholbare Detailprüfung
Führen Sie für eine neue Miniatur eine kurze Aufzeichnung über die STL-Version und den Maßstab, den Drucker, das Harz, das Profil, die Lagenhöhe, die Ausrichtung, Änderungen an den Stützstrukturen und das Nachbearbeitungsprofil. Wenn ein Detail verloren geht oder Narben entstehen, vergleichen Sie diese Notizen mit der Lagenvorschau und den Kontaktstellen, bevor Sie die Belichtungszeit ändern oder überall Stützstrukturen hinzufügen. Das gibt der nächsten Revision eine klare Frage: Ist das Detail in der Quellgeometrie verschwunden, konnte es beim Drucken nicht verbunden werden, wurde es bei der Reinigung beschädigt oder hat es sich während der Nachbearbeitung verändert?
Dieser auf Checkpoints basierende Ansatz macht den Miniaturdruck leichter wiederholbar. Sie erkennen das Problem in der Phase, in der es entstanden ist, bewahren die für die Skulptur wichtigen Details und führen nur ein verifiziertes Bauteil in den nächsten Schritt.
Teilen:
Wie lässt sich Abfall beim 3D-Druck reduzieren? Resin, Stützstrukturen und fehlgeschlagene Drucke
Wartungscheckliste für 3D-Drucker: Was sollten Sie regelmäßig überprüfen?