

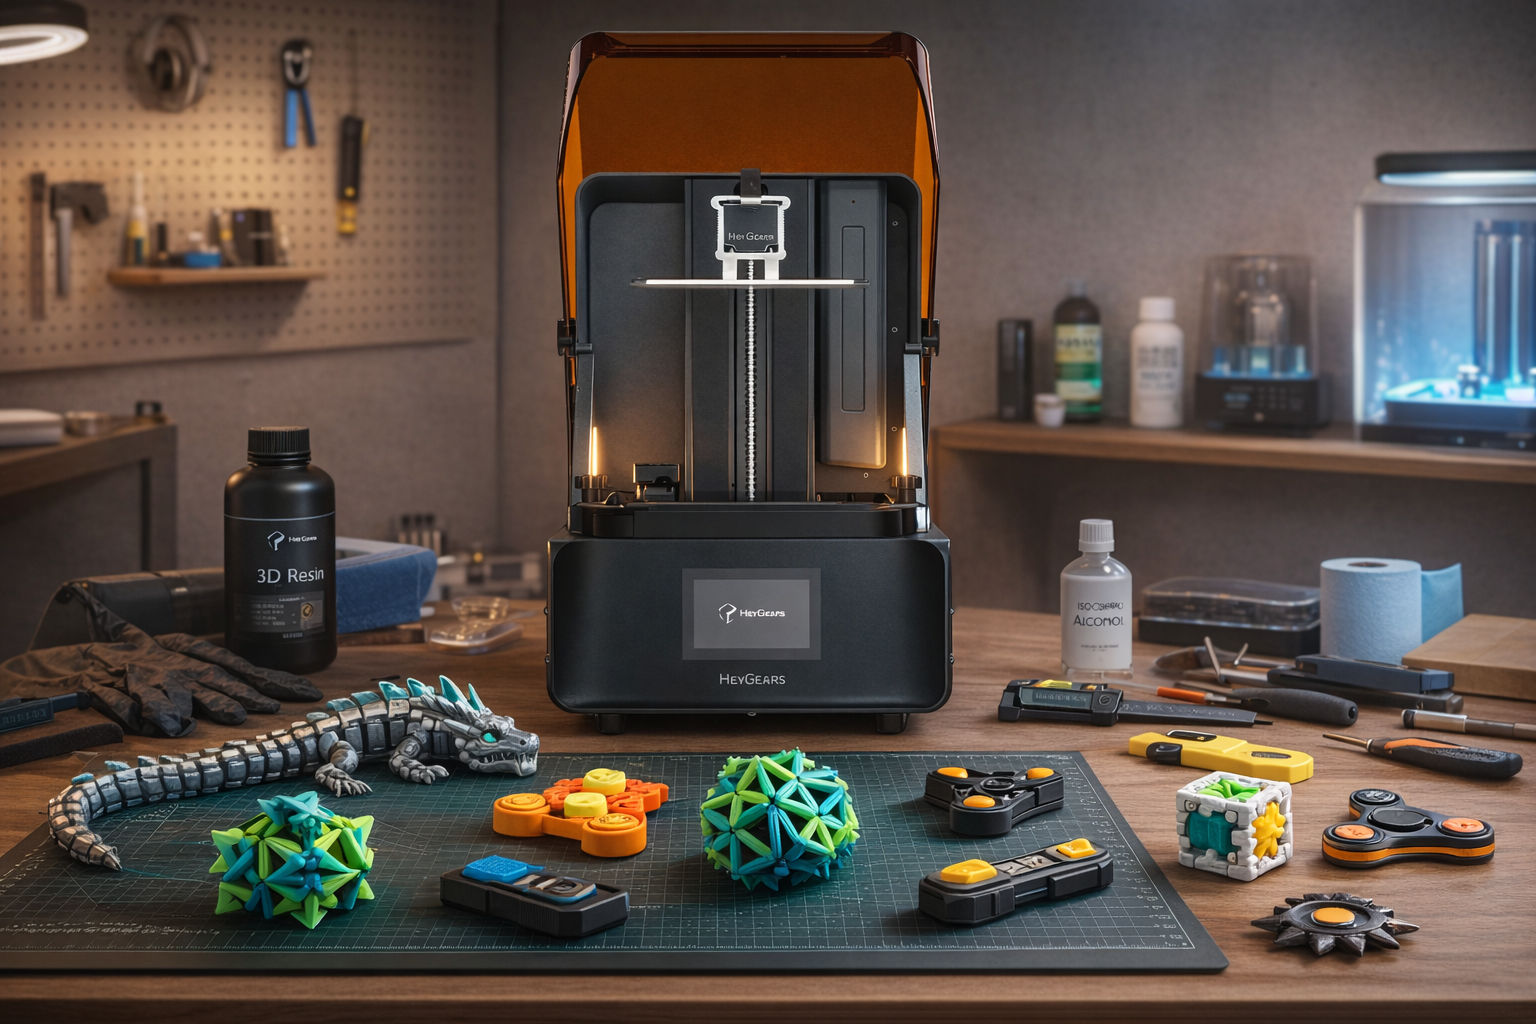
3Dプリントのフィジェットトイは、創造性、ストレス解消、機能的なデザインを小さなオブジェクト一つにまとめたものとして、2026年で最も人気のあるDIYプロジェクトの一つになっています。
滑らかな機械的なフィードバック、心地よいクリック感、あるいは視覚的に魅了される動きのいずれをお探しでも、3Dプリントを使えば、ご自宅で低コストでカスタムフィジェットトイを作成できます。
このガイドでは、3Dプリントのフィジェットトイの優れたデザイン5選、FDMとレジンでのステップバイステップのプリント方法、そしてプリントの失敗や機構の固着を防ぐための実践的なヒントをご紹介します。
2026年版 3Dプリントフィジェットトイデザイン5選
2026年にプリントできる、最も人気がありやりがいのあるフィジェットデザイン5つを見ていきましょう。
拡張する幾何学的なスターボール
拡張する幾何学的なスターボールは、手の中で膨張・収縮する格子状の構造で作られた、視覚的に印象的なフィジェットトイです。
滑らかな動きと対称性が際立っています。強い視覚的な魅力と繰り返しの触覚的なフィードバックの両方を提供し、多くのユーザーがリラックスできると感じています。
プリントのヒント: このデザインをスムーズにプリントするには、精密な公差と均一なプリント品質が必要です。初心者には少し難しく感じる場合があります。
プリントインプレイスの遊星ギアスピナー
これは、組み立て不要で1つのパーツとしてプリントされる、遊星ギアシステムを内蔵した機械的なフィジェットトイです。
プリント時の注意点:十分なクリアランス、キャリブレーション、そしてストリンギングの抑制が不可欠です。プリンターが適切に調整されていないと、ギアがスムーズに動かない場合があります。
マグネット式ハプティックスライダー
マグネット式ハプティックスライダーは、プリントパーツと埋め込まれたマグネットを使用して、はっきりとした触覚フィードバックを伴うスライド動作を実現します。高級感があり、マグネットの強度や配置を変更することでカスタマイズできる場合もよくあります。多くの人が、その精密なクリック感とポケットに収まるサイズを気に入っています。
プリントのヒント: このプロジェクトは、プリントの一時停止、マグネットの挿入、または追加の組み立てステップが必要になる場合があるため、より高度です。
マイクロ機械式スイッチクリッカー
メカニカルキーボードのスイッチから着想を得たこのコンパクトなフィジェットトイは、触覚的な抵抗と跳ね返りを伴う押して離す動作に焦点を当てています。小さくてシンプルな形式で、心地よいクリック感を提供します。一部のバージョンでは、よりパーソナライズされた体験のために、異なるクリックプロファイルも可能です。
プリント時の注意点:パーツが小さいことが多いため、プリントの精度が重要になります。最終的な感触は、寸法精度と機構のセットアップに大きく依存します。
アーティキュレーテッド・フレキシードラゴン
アーティキュレーテッド・フレキシードラゴンは、1つのパーツとして滑らかに動く複数の連結ジョイントで作られたプリントインプレイスモデルです。 連結セグメントを完璧にする方法についてさらに詳しく知りたい場合は、3Dプリントドラゴンの究極のステップバイステップガイドをご覧ください。
プリント時の注意点:より機械的なモデルよりも一般的にプリントは簡単ですが、スムーズな動きには適切な層の密着性とジョイントのクリアランスが依然として重要です。

フィジェットトイにおけるFDMとレジンの違い:主な違い
プリントを開始する前に、最初のステップは適切なタイプの3Dプリンターを選ぶことです。フィジェットトイのデザインによって、特に強度、柔軟性、表面のディテールに関して、プリント要件が異なります。
ほとんどの場合、FDMプリンターは耐久性のある機能的なパーツを繰り返し扱うためのものを作るのに実用的であるため、フィジェットトイにより適しています。レジンプリンターも使用できますが、頻繁に遊ぶフィジェットトイよりも、非常に詳細なデザインや展示向けのデザインにより適しています。
簡単な比較は以下の通りです:
|
特徴 |
FDM 3Dプリント |
レジン 3Dプリント |
|
耐久性 |
強くて耐衝撃性に優れる |
より脆い(タフレジンを使用しない場合) |
|
ディテールレベル |
中程度 |
非常に高い |
|
表面仕上げ |
層線が見える |
滑らかでクリーン |
|
柔軟性 |
可動パーツに適している |
柔軟性は限定的 |
|
後処理 |
最小限 |
必要(洗浄と硬化) |
|
使いやすさ |
初心者向け |
より複雑 |
クイックまとめ:
- 耐久性と日常的なフィジェット用途にはFDMを選ぶ
- ディテール、美観、精密な機構にはレジンを選ぶ
FDMプリンターでフィジェットトイをプリントする方法
FDMプリンターでフィジェットトイをプリントすることは、単にファイルをロードしてプリントボタンを押すだけではありません。多くのフィジェットデザインには可動ジョイント、スナップフィットパーツ、アーティキュレーテッドセクション、または回転機構が含まれているため、プリント設定は最終的なトイの滑らかさ、耐久性、機能性に直接影響します。
ステップ1:FDMプリントに適したフィジェットトイモデルを選ぶ
初心者には、プリントインプレイスの遊星ギアスピナーやアーティキュレーテッド・フレキシードラゴンなど、当社のトップ5リストにあるサポート不要のデザインから始めるのが最適です。
モデルを選ぶ際は、以下に注意してください:
-
プリントインプレイスと表示されているか
-
サポートが必要か
-
大きなオーバーハングがあるか
-
可動パーツが融合するのを避けるのに十分なクリアランスがあるか
ステップ2:適切なフィラメントを選ぶ
フィジェットトイをプリントする際、材料の選択は非常に重要です。ほとんどの場合、PLAはプリントしやすく、反りに強く、ほとんどの日常的なフィジェットデザインで安定したディテールを提供するため、最適なスタートオプションです。
より良い耐衝撃性と耐久性を求めるなら、PETGが良い選択肢になる場合があります。柔軟性が必要な場合はTPUも可能ですが、調整がより難しく、通常初心者には最適な選択ではありません。
ステップ3:スライサーでモデルを準備する
モデルを選んだら、Cura、PrusaSlicer、Bambu StudioなどのスライサーにSTLまたは3MFファイルをインポートします。この段階での目標は、単にスライスするだけでなく、向きとコア設定が正しいことを確認することです。
以下を確認してください:
-
モデルがビルドプレートに平らに置かれているか
-
可動パーツが適切に向いているか
-
より良い密着性のためにブリムが必要か
-
サポートが誤って有効になっておらず、可動セクションを塞いでいないか
ステップ4:スムーズな動きのためにプリント設定を調整する
これはフィジェットトイのプリントにおいて最も重要なステップです。多くのデザインが失敗するのは、プリントできないからではなく、完成したパーツがその後にスムーズに動かないからです。
しっかりとしたスタート地点は以下の通りです:
-
層の高さ:ディテールと速度のバランスをとるために0.16~0.2 mm
-
プリント速度:小さなディテールを守るために、速すぎない適度な速度
-
壁の数:十分な強度のために2~3ウォール
-
インフィル:ほとんどのトイには10%~20%で十分
-
サポート:モデルが明らかにサポートを必要としない限り避ける
-
冷却:強力な冷却は、小さくて精密な構造をより良くプリントするのに役立ちます
プリントインプレイスのフィジェットトイでは、プリンターの良好なキャリブレーションが特に重要です。そうでないと、ジョイントが融合してしまう可能性があります。
ステップ5:ベッドをレベリングし、最初の層の密着性を確認する
プリントを開始する前に、ベッドがレベリングされ、最初の層が適切に調整されていることを確認してください。最初の層が押しつぶされすぎていると、下の可動セクションが融合してしまう可能性があります。緩すぎる場合、プリントが反ったり失敗したりする可能性があります。フィジェットトイでは、最初の層の品質が最終的な機構が機能するかどうかを決定することがよくあります。
ステップ6:プリントを開始し、最初の数層を監視する
最初の数層は常に監視してください。フィジェットトイは小さいものが多く、ディテールが細かいため、最初のアドヒージョン不良やわずかな反りは、後で動きと外観の両方に影響を与える可能性があります。
ステップ7:冷却後にプリントを慎重に取り除く
プリント後、すぐにモデルをベッドから無理やり剥がさないでください。まずプリントとビルドプレートを冷ましてください。これにより、繊細な可動パーツを傷つけたり、底の層を変形させたりするリスクが軽減されます。
モデルがプリントインプレイスの場合は、取り外す際に内蔵されたジョイントを壊さないように特に注意してください。
ステップ8:後処理して可動パーツをフリーにする
多くのFDMフィジェットトイは最初は少し硬く感じられますが、これは正常です。可動セクションを優しく曲げたり、ひねったり、押したりして、フリーにするのを助けることができます。
3Dプリントでストリンギングの原因となるもの を理解することは、将来の片付けを節約します。しかし、現在のプリントについては、簡単な後処理が役立ちます:
-
ストリンギングを取り除く
-
粗いエッジをトリミングする
-
接触面を軽くやする
-
必要に応じてホビーナイフで狭い隙間を慎重に掃除する
ステップ9:トイをテストして設定を微調整する
スムーズに動くか、くっつかないか、構造が十分に強く感じられるかを確認してください。結果が理想的でない場合は、層の高さ、温度、速度、冷却、または公差を調整して次のプリントを改善できます。
より良いFDMフィジェットトイプリントのためのクイックヒント
FDMでフィジェットトイをプリントする際に良い結果を得るために、以下のヒントを念頭に置いてください:
-
可能な場合はサポート不要またはプリントインプレイスのデザインを選ぶ
-
乾燥した信頼できるフィラメントを使用する
-
ディテールをぼやけさせる可能性のある過度に高いノズル温度を避ける
-
最初の層を押しつぶしすぎない
-
小さいまたは詳細なモデルには速度を落とす
-
フィジェットトイは精密な公差に大きく依存するため、試行錯誤を覚悟する
ほとんどのフィジェットトイの失敗は、モデルそのものではなく、不良な公差、過剰な押出、または不適切な最初の層の設定によって引き起こされます。
レジン3Dプリンターでフィジェットトイをプリントする方法
開始する前に、適切なツールとセットアップがあることを確認してください。レジンプリントはFDMよりも多くの準備を必要とし、特に安全性と後処理において重要です。
警告: フィジェットトイは長時間の肌への接触を意味します。標準的なレジンによって引き起こされる感作や接触皮膚炎を避けるために、プレミアム材料にアップグレードし、以下のアフタープロセス手順を完璧に実行してください。
必須機器:
-
レジン3Dプリンター(例:HeyGears Reflex RS 3Dプリンター)
-
UV硬化 レジン (標準またはタフレジン推奨)
-
スライシングソフトウェア(プリンターと互換性のあるもの)
-
ニトリル手袋と安全ゴーグル
-
洗浄用のイソプロピルアルコール(IPA)、または水洗い可能なレジンを使用する場合は水道水。
-
洗浄および硬化ステーション(またはUV硬化ランプ)
-
モデル取り外し用のプラスチックスクレーパー
オプションですが推奨:
-
フレキシブルビルドプレート(取り外しが容易)
-
超音波洗浄機(詳細パーツ用)
-
細かいサンドペーパーまたは研磨ツール
レジンでフィジェットトイをプリントするステップバイステップ
これらの手順はほとんどのレジン3Dプリンターに適用できますが、ここでは、欠点のない滑らかに動く「Articulated Flexi Dragon」をプリントするためのセットアップとして、HeyGears Reflex RSを使用します。
ステップ1:適切なフィジェットトイのモデルを選ぶ
レジンは以下に適しています:
-
小さな可動式のおもちゃ(ドラゴンの連結パーツなど)
-
高精細なディスプレイ用フィジェット
-
公差の厳しい機械的なデザイン
標準的なレジンは脆い場合があるため、スクイーズのように素材自体を曲げたり伸ばしたりする必要があるデザインは避けてください。代わりに、ジョイントによる機械的な柔軟性に注目しましょう。
ステップ2:スライサーソフトにモデルをインポートして準備する
Flexi DragonのSTLファイルを、Reflex RS推奨のスライサーソフトに読み込みます。
-
ドラゴンの可動ジョイントにサポートを最小限に抑えるよう、向きを調整します。
-
サポートを慎重に追加します(ドラゴンの角、爪、ひげなどの繊細な構造には、薄いサポートを使用してください)。
-
適切なレイヤー高さに設定します(例:鱗の細かい質感を捉えるために0.05 mm)。ヒント:適切な向きが非常に重要です。そうでないと、胴体のパーツ間の小さな隙間が融合して動かなくなる可能性があります。
ステップ3:プリントパラメータを設定する
一般的なレジンの設定:
-
レイヤー高さ:0.03~0.05 mm
-
底面レイヤー:4~6
-
露出時間:レジンの種類に応じて(メーカーの推奨に従ってください)
HeyGears Reflex RS 3Dプリンターには最適化されたプリセットが含まれていることが多く、このステップを大幅に簡素化できます。

ステップ4:レジンを準備してプリントを開始する
-
使用前にレジンボトルを1~2分間よく振ってください(プリントを成功させるために重要です)。
-
レジンをタンクに注ぎます
-
ビルドプレートの水平を確認します
-
ファイルをアップロードしてプリントを開始します
プリント時間はモデルの高さによって異なり、通常は1~4時間です。
ステップ5:プリントを取り出して洗浄する
-
スクレーパーを使ってモデルを慎重に取り出します
-
IPAに2~5分間浸して(または水洗い可能なレジンを使用する場合は、単に水道水で3分間すすいで)、未硬化のレジンを取り除きます。
-
小さな隙間には必要に応じて柔らかいブラシを使用します
ステップ6:後硬化
-
洗浄したモデルをUV硬化ステーションに置きます
-
レジンに応じて5~10分間硬化させます
このステップは、十分な強度と耐久性を得るために重要です。
ステップ7:仕上げと組み立て
-
サポートを慎重に取り除きます
-
必要に応じて軽く研磨します
-
可動式フィジェットの場合、動きを確認します
重要: レジンプリントは、FDMプリントと比較して、わずかな公差調整が必要になる場合があります。
より良いレジンフィジェットプリントのためのプロのヒント
-
水洗い可能なレジンを使用:IPA洗浄の手間をかけずに耐久性のあるドラゴンのジョイントをプリントするために、PAWW10のような丈夫で低臭のオプションを選びます。
-
密閉された機構は避ける:液体レジンが排出できるデザインにしてください。そうしないと、内部の可動パーツはプリント中に必ず融合してしまいます。
-
ジョイントのクリアランスを確認:スムーズな動きを確保するために、パーツ間に少なくとも0.2 mmのスペースがあるFlexi Dragonのようなモデルを選びます。
-
硬化時間をコントロール:角や爪などの繊細な部分が過度に脆くなり、折れやすくなる過剰硬化を避けてください。

フィジェットトイをプリントする際のよくある間違い
3Dフィジェットトイをプリントする際、小さな間違いでも動きが悪くなったり、パーツが弱くなったり、プリントが全く機能しなくなったりすることがあります。以下は、米国の趣味愛好家やメイカーが遭遇する最も一般的な問題と、FDMおよびレジン3Dプリンターの両方での解決方法です。
不適切なデザイン公差
よくある間違い:
-
可動パーツ間の隙間が狭すぎて、パーツ同士が融合してしまう。
-
プリント後に動かない、過度に複雑な機構。
解決方法:
-
FDM:プリンターの精度に応じて、約0.2~0.4 mmの公差を使用します。
-
レジン:液体レジンがジョイントに閉じ込められないようにし、少なくとも0.2 mmのクリアランスがあるモデルをデザインまたは選択し、入念に洗浄します。
-
両方:可能な限り、実績のある「プリントインプレイス」モデルを使用し、プリント前にスライスをプレビューします。
間違ったプリント設定
よくある間違い:
-
レイヤー高さが大きすぎる → 表面が粗くなり、触り心地が悪くなる。
-
インフィルが不適切(FDM)または排出ホールがない(レジン)。
解決方法:
-
FDM:0.12~0.2 mmのレイヤー高さを使用します。インフィルは10~20%程度に保ちます(ほとんどのフィジェットトイはソリッドインフィルを必要としません)。
-
レジン:スムーズな機構のために0.03~0.05 mmのレイヤー高さを使用します。モデルを中空にする場合は、吸盤現象による失敗を防ぐために必ず排出ホールを追加します。
間違った素材の選択
よくある間違い: 安価または脆いPLA(FDM)、または落としたときに簡単に折れる標準レジン。
解決方法:
-
FDM:日常的な耐久性にはPLA+またはPETGから始めます。TPUは、柔軟性のために特別に作られたデザインにのみ使用します。
-
レジン:脆い標準レジンは卒業しましょう。Tough、ABS-like、またはPAWW10のような高品質な水洗い可能レジンにアップグレードします。その低い吸水性により、可動ジョイントが時間の経過とともに割れるのを防ぎます。
サポートとビルドプレート密着の問題
よくある間違い:
-
不要な場所にサポートを追加する(プリントインプレイスジョイントを台無しにします)。
-
プリントがビルドプレートから浮いたり、反ったりする。
解決方法:
-
FDM:サポートフリーのデザインを選びます。ビルドプレート密着にはブリムまたはラフトを使用し、Z距離を微調整します。
-
レジン:可動表面のサポートを最小限に抑えるよう、機能パーツを傾けます。底面の露出時間がプレートに密着するのに十分であることを確認します。
後処理の省略
よくある間違い:
-
洗浄せずにベッドから取り出したプリントを使用する。
-
可動パーツを適切に緩めない。
解決方法:
-
FDM:ヒートガンまたはホビーナイフで糸引きを取り除きます。ジョイントを優しく動かして「慣らします」。ドライ潤滑剤(PTFEなど)を使用すると動きがスムーズになります。
-
レジン:入念に洗浄してください!プリントインプレイスジョイントの内部に残った未硬化レジンは、UV光に当たると瞬間接着剤のように作用します。過剰に硬化させないでください。そうするとおもちゃが脆くなります。
プリンターキャリブレーションの不備
よくある間違い:
-
ベッドレベル調整なし → 押しつぶされた最初のレイヤーが底面のジョイントを融合させる。
-
過剰な押し出し(FDM)または過剰な露出(レジン)。
解決方法:
-
FDM: 流量、温度をキャリブレーションし、糸引きを止めるためにリトラクションを調整します。最初のレイヤーを押しつぶしすぎないでください。
-
レジン: 露出キャリブレーションマトリックスを実行します。レジンの過剰露出はパーツを膨張させ、フィジェットトイの厳しい公差を瞬時に台無しにします。
実際の使用を無視する
よくある間違い:
-
見た目は素晴らしいが簡単に壊れるデザイン
-
日常使用に適さない過度に繊細なプリント
解決方法:
-
おもちゃが ディスプレイ用か、それとも頻繁に使用するものかを判断します
-
耐久性のために壁を厚くします
-
特に子供向けには、鋭い角を避けます
FAQ
フィジェットトイに最適なレジン3Dプリンターは何ですか?
A:2026年における最適な選択肢の一つは、HeyGears Reflex RS 3Dプリンターです。高精度と安定したパフォーマンスを提供し、これは可動パーツのあるフィジェットトイにとって特に重要です。
とはいえ、予算が限られている場合は、Elegoo SaturnシリーズやAnycubic Photonシリーズなどの他のプリンターも良い選択肢ですが、より多くの手動調整が必要になる場合があります。
PLAフィジェットトイは暑い天候で反ったり溶けたりしますか?
はい、PLAフィジェットトイは、暑い車内などの高温下では反ったり変形したりします。耐熱性を優先する場合は、代わりにPETGやABSなどの素材を選んでください。
3Dプリントされたフィジェットトイは、幼児や小さな子供にとって安全ですか?
いいえ。3Dプリントされたフィジェットトイは、小さな壊れやすいパーツによる窒息の危険、有毒な素材、鋭い角があるため、一般的に幼児には安全ではありません。
小さな子供向けの3Dプリントフィジェットトイを作成する場合は、有毒でない素材を使用し、より大きく耐久性のあるデザインを作成し、遊んでいる間は常に子供を見守ることが重要です。
プリントインプレイスジョイントをスムーズにするための最適な潤滑剤は何ですか?
PTFEまたはシリコンベースの潤滑剤が最適です。ほこりを寄せ付けるオイルは避けてください。
結論
2026年の3Dプリントフィジェットトイは、創造性、エンジニアリング、カスタマイズの完璧な融合です。幾何学模様の視覚的な魅力であれ、機械的なデザインの複雑さであれ、あらゆるタイプのクリエイターや愛好家に合うものがあります。
しかし、すべてのことと同様に、すべては適切な準備から始まります。適切な素材を選び、プリンターを調整し、問題が発生したときに解決方法を理解していることを確認してください。FDMプリントであれ、レジンプリントの世界に足を踏み入れるものであれ、選択肢は無限です。
適切な戦略があれば、単にフィジェットトイをプリントするだけでなく、自分の好みに合わせて特別に調整された感覚体験を作り出すことができます。
共有:
カスタムキーキャップの作り方:キーボード用3Dプリントガイド
3Dプリントギター:自宅でギターをプリントするための完全ガイド