

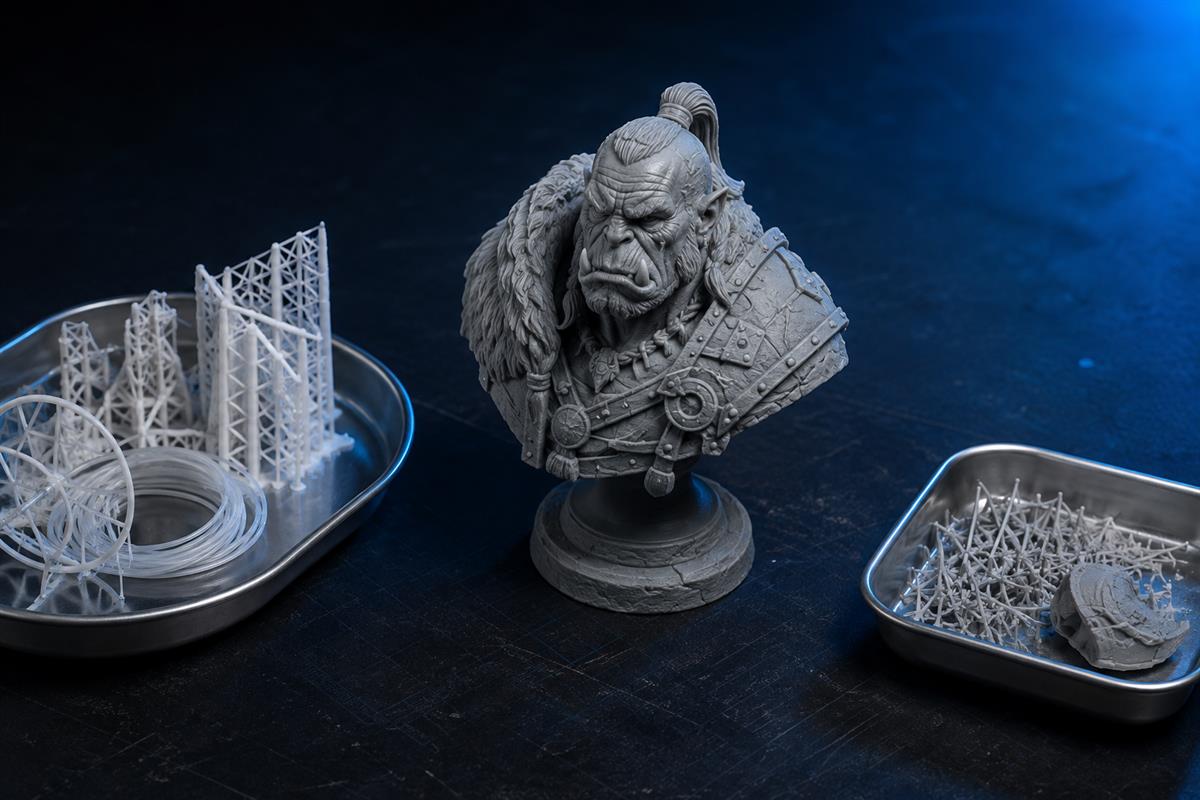
3Dプリントの廃棄物を減らす最も効果的な方法は、成功して使えるプリントのたびに材料の使用量を減らすことです。つまり、サポートを最適化し、不要な内部ボリュームを取り除き、使える樹脂を回収し、ビルド全体が廃棄物になる前に失敗を防ぐということです。
材料価格だけでは、全体像の多くを見逃してしまいます。安価なスプールでも、かさばるサポートや大量のパージ廃棄物を生み出す可能性があります。樹脂プリントでは、繊細なサポート接点を使いながらも、サイズの大きすぎるラフト、閉じ込められた樹脂、または失敗したバッチによって材料を無駄にする場合があります。重要なのは、最終的に実際に使えるパーツにどれだけの材料が残るかです。
意図を持って配置する
向きを比較し、モデルに必要なアンカーのみを残します。
必要なものだけ使う
適切なパーツを中空にし、使える液状樹脂を保存します。
検証してからバッチ処理する
プレートを満たす前に、1つの完成品サンプルを承認します。
3Dプリントの材料はどこで無駄になるのか?
有用な材料とプロセスに伴うオーバーヘッドを区別します。モデルに必要な壁、インフィル、構造は目的があります。サポート、ラフト、パージ材料、破損したパーツ、回避可能なクリーニングによる損失は、節約の最初の検討対象です。
| 廃棄物の発生源 | 一般的な原因 | 最初の対応 |
|---|---|---|
| サポートとラフト | 不適切な向きまたは過剰なカバー | 向きを比較し、接点の配置を見直す |
| 不要な内部材料 | 中実の装飾パーツまたは過剰なインフィル | 適切な樹脂パーツを中空にする;FDMの壁とインフィルを調整する |
| 失敗したプリント | 未テストの設定、不良な密着、サポートの不足 | バッチ処理の前に1つのサンプルを検証する |
| フィラメントのパージ | シングルノズルでの頻繁な色または材料の変更 | 変更を減らし、パージ量の見積もりを確認する |
| 樹脂と洗浄による損失 | こぼれ、不良な排水、不要な移送 | 排水と取り扱い手順を改善する |
安価なFDMフィラメントでも高価な廃棄物を生み出す理由
FDMフィラメントは、印刷用樹脂よりも1キログラムあたりの購入価格が低いことが多いですが、完成したモデルあたりの廃棄物が少なくなることを保証するものではありません。深いオーバーハングを持つ複雑なミニチュアの場合、従来のFDMサポートはオブジェクトの周囲にかなりのボリュームを占めることがあります。樹脂プロセスでは小さな局所的な接点で対応できる表面の下に、広いインターフェースが必要になる場合があります。
繊細なディテールでは、その広いFDMインターフェースはきれいに取り除くのが難しい場合もあります。取り外し時に指や装飾、薄い壁が破損すれば、そのコストには廃棄されたモデルとサポートの両方が含まれます。樹脂サポートは、適切な小型で複雑なモデルでは有利になる場合がありますが、サイズの大きすぎる樹脂の先端や脆い材料もパーツを損傷させる可能性があります。
これは形状に依存する比較です。最新のFDMでは有機サポートやツリーサポートを使用して不要な構造を減らすことができ、一部のFDMモデルはサポートなしでプリントできます。Prusaは、従来のグリッド方式に代わる選択肢として有機サポートを解説しています。材料の使用量を判断する前に、スライサーで両方のオプションを比較してください。
マルチカラー印刷は別の廃棄物ストリームを追加する
シングルノズルでのマルチカラーまたはマルチ材料のFDM印刷では、変更の間のパージにかなりのフィラメントを消費する場合があります。多くのレイヤーで繰り返し色を変更する小さなモデルは、不釣り合いな量の廃棄材料を生み出す可能性があります。これは通常の単色プリントとは異なり、ツールチェンジシステムには異なるパージのニーズがあります。
変更の回数を減らし、組み立てが実用的な場合は色分けされたコンポーネントを個別にプリントし、外観と材料の互換性が許す場合は、サポート付きのインフィルへのパージまたはオブジェクトへのパージオプションを使用します。汚染によってパーツが損なわれるほどパージ量を減らしてはいけません。Prusaのワイプタワーの解説では、パージの目的と利用可能な廃棄物削減オプションについて説明しています。
有用な比較は、合格したパーツ1つあたりに消費された総材料です。 単純なブラケットの場合、FDMは非常に効率的になる可能性があります。サポートを多く必要とするミニチュアの場合、適切に準備された樹脂ワークフローの方がサポート構造を効果的に使用できる場合があります。同じモデルを同じスケールでスライスし、不良品も含めてから結論を出してください。
アクション 01 / サポート適切な配置によるサポート廃棄物の削減
まずモデルを回転させ、推定材料使用量を比較することから始めます。最適な向きは、サポートのボリューム、表面品質、安定性、取り外しのアクセスをバランスよく調整したものです。プリント時間が最も短い、またはサポートの推定量が最も少ないものが、失敗した場合には自動的に最も経済的になるわけではありません。

樹脂プリントの場合
- レイヤープレビューでサポートのないアイランドや、アンカーが必要な新しい断面を確認します。
- 最初のフィーチャーと重い領域には信頼できるアンカーを維持し、適切な場合のみ軽い接点を使用します。
- ダメージと仕上げの損失を減らすために、アクセスしやすく目立たない表面に接点を配置します。
- ラフトのサイズとモデルの高さを確認します。過度な高さはサポートを長くしますが、プロセスに必要なクリアランスを維持してください。
- サポート設定を1つずつ変更し、バッチ全体に適用する前にテストします。
サポート構造と向きは連携して機能します。レイヤーシーケンスを確認せずにサポートを取り除くと、形状が形成できなくなる場合があります。
FDMプリントの場合
従来のサポートと有機サポートを比較し、サポートペイントまたはブロッカを慎重に使用し、安定した平らな面をベッドに配置してみてください。組み立ての結果、大きなサポート構造を回避でき、かつ目的を損なわない場合はモデルを分割します。材料と形状に合わせてインターフェースの間隔を調整し、取り外しによってパーツが破壊されないようにします。
密着が必要な場合はブリムまたはラフトを使用します。それなしでモデルが安定してプリントされる場合は、その余分な構造を取り除くことで、繰り返しのジョブ全体で材料を節約できます。まだサポートが必要な広い表面の下で、サポート密度を無差別に下げないでください。
アクション 02 / 樹脂適切なモデルを中空にし、使える樹脂を回収する
大きな装飾用の胸像は、常に中実のコアを必要とするわけではありません。中空にすることで樹脂の消費量とプリントされた質量を減らせますが、空洞は排水、洗浄、乾燥、および十分な内部硬化のためにアクセス可能である必要があります。未硬化の樹脂でいっぱいの密閉されたシェルは、成功した材料節約の結果ではありません。
材料のガイドラインと、パーツのサイズ、荷重、取り扱いのニーズから壁の厚さを選択します。印刷向きで機能する適切に配置された開口部を追加し、孤立したポケットやサクションカップを確認し、内部サポートが管理できることを確認します。小さなミニチュアでは、追加の複雑さを正当化できるほど樹脂を節約できない場合があります。
ワークフローに使える液状樹脂を残す
バットに残された未硬化の樹脂は、自動的に廃棄物になるわけではありません。プリンターと樹脂メーカーの保管手順に従い、光と汚染から保護します。樹脂を保管に戻すことが許可されている場合は、適切な清潔でラベル付きの容器とフィルターを使用し、指示に従います。洗浄溶剤で汚染された樹脂を戻したり、互換性のない材料を混ぜたりしないでください。
洗浄する前に、余分な樹脂をビルドプレートとパーツから承認された回収エリアに排水させます。特に中空モデルでは、メーカーが推奨する排水方法を使用してください。不要な移送とこぼれが少なくなれば、タオル、手袋、作業表面に付着する樹脂も少なくなります。
洗浄消耗品も管理する
材料と洗浄機器が対応している場合、最初の洗浄の後にクリーナーで最終リンスを行うことで、最終的な洗浄液を保存するのに役立ちます。使用の合間に容器を覆い、洗浄液は記載された使用制限と洗浄性能に基づいて交換します。汚れた洗浄液を有効な寿命を超えて使用すると、残留物が残り、不良品を生み出す可能性があります。
アクション 03 / 信頼性スケールアップする前に失敗したプリントを防ぐ
失敗したビルドは、注意深く調整された多くのサポートによる節約を台無しにすることがあります。プレートを満たす前に、意図した材料、設定、向き、および後処理で代表的なモデルを検証します。
- ファイルを確認する。 レイヤープレビューで寸法、薄いフィーチャー、空洞、アイランド、およびサポートのカバーを確認します。
- マシンを準備する。 メンテナンス手順に従ってビルド表面と樹脂バットまたはFDMベッドを確認します。
- 適切なプロファイルを使用する。 検証済みのプリンター-材料プロファイルと推奨される動作条件から始めます。
- リスクのあるフィーチャーをテストする。 小さなフィットクーポンでコネクタを検証できますが、パーツ全体のサポート動作を検証するには、依然として代表的なモデルが必要です。
- 完成した結果を確認する。 セットアップを成功と呼ぶ前に、サポートの取り外しと最終処理を含めます。
- バッチサイズを徐々に増やす。 間隔を維持し、新しいプレートレイアウトが信頼性を保っていることを確認します。
失敗した後、同じファイルを再実行する前に考えられる原因を特定します。フィルムに張り付いた樹脂プリントには、次のビルドの前にメーカーの取り外しと検査手順が必要です。FDMの密着失敗には、ベッド、最初のレイヤー、材料の状態、および温度の確認が必要です。何が失敗したかを記録し、関連する変数を変更します。
満杯の樹脂プレートは、成功した場合のみスループットを向上させます。1つの大きな未テストのバッチは、小さなセットアップの問題を大きな材料損失に変える可能性があります。
アクション 04 / 測定成功したプリントあたりの材料を測定する
簡単なジョブログを維持します:消費された材料、サポートとラフトの見積もり、関連する場合はパージの見積もり、失敗した試行、および合格したパーツの数。数回の実行にわたって同様のジョブを比較します。
追跡すべき数値
合格したパーツあたりの材料
= すべての試行で消費された総材料
÷ 合格したパーツの数
たとえば、ベースラインのプロセスが合格したパーツ10個を提供するために300gを消費するとします:パーツあたり30g。より効率的なサポートセットアップは最初に260gを消費しますが、合格したパーツ10個を提供するために別の80gの再プリントが必要です。その結果はパーツあたり34gです。これらは仮定の数値ですが、成功率が廃棄物の計算に含まれる理由を示しています。
樹脂の場合、バットに残っている回収可能な液状樹脂は消費材料から除外します。一貫した単位を使用します:必要に応じて、樹脂の記載密度を使用してボリュームを質量に変換します。洗浄液とその他の消耗品を別途追跡します。サポートの山が小さくなるだけでは、総コストや環境への影響が低くなることを証明しません。
アクション 05 / 残りの廃棄物残りの廃棄物を適切に処理する
液状樹脂と樹脂で汚染された洗浄液を、水洗浄用樹脂に使用した水を含め、排水口に入れないでください。液体、硬化固体、および汚染された消耗品について、材料安全データシートと地域の廃棄要件に従ってください。すべての硬化樹脂アイテムが家庭用リサイクルで受け入れられるとは想定しないでください。
硬化した印刷樹脂は、単に溶かして使える印刷液に戻すことはできません。FDMの廃棄物は専門的な回収に適している場合がありますが、受け入れはポリマーとサービスに依存します。そのようなサービスが利用可能な場合は材料を分けて保管してください。廃棄物を防ぐことは、一般的にすべての失敗したプリントをリサイクルする計画を立てるよりも実用的です。
次のビルドのためにこれを保存してください
プリント前の廃棄物削減チェックリスト
- モデルにはこのスケール、壁の厚さ、内部充填が必要ですか?
- 少なくとも2つの合理的な向きを比較しましたか?
- サポートは必要な場所に集中していますか?
- 樹脂の中空空洞は排水され、完全に処理できますか?
- FDMサポート、密着、およびパージの見積もりを確認しましたか?
- 代表的なサンプルは完全な仕上げワークフローを生き残りましたか?
- マシンと材料は信頼できる実行の準備ができていますか?
- プリント後に消費量と合格したパーツを記録しますか?
よくある質問
3Dプリントの廃棄物を減らす最も早い方法は何ですか?
まず繰り返しの失敗を修正し、次に向きとサポートを最適化します。結果として得られるプリントを繰り返す必要がある場合、数グラムのサポートを取り除くことはほとんど価値がありません。
FDMは常に樹脂よりも多くの材料を無駄にしますか?
いいえ。サポートを多く必要とするミニチュアと頻繁なシングルノズルの色変更は、かなりのFDM廃棄物を生み出す可能性があります。サポートなしのFDMパーツは非常に効率的になる可能性があります。樹脂には、サポート、ラフト、閉じ込められた液体、および洗浄消耗品を含む独自の損失があります。
すべての樹脂モデルを中空にすべきですか?
いいえ。節約されたボリュームが追加の処理を正当化し、空洞が適切に排水、洗浄、硬化できる場合に中空化は有用です。小型または耐荷重パーツは中実でプリントする方が良い場合があります。
バットに残された樹脂を再利用できますか?
通常、使用に適した状態を保ち、メーカーの保管、混合、ろ過の指示に従う場合に可能です。硬化不良の残渣や溶剤の混入がある樹脂は、さらに印刷する前に適切に取り扱う必要があります。
可能な限り少ないサポートを使用すべきですか?
その作業において信頼性を保てる最小限のサポートシステムを使用してください。必要なアンカーはプリント全体を保護するため、過度に削減すると全体的な廃棄量が増える可能性があります。
より材料効率の良いワークフローを構築する
3Dプリントの廃棄物を削減するには、ファイルから完成した部品までの全体的な工程を改善してください。効率的な向きを選択し、信頼できるサポートを使用し、不要な内部ボリュームを取り除き、使用可能な樹脂を保存し、スケールアップする前に設定を検証してください。合格したプリント1個あたりの材料消費量で結果を比較し、一貫した節約をもたらす変更を採用し続けましょう。
共有:
3Dプリンターの精度と解像度:何が違うのか?
高精細ミニチュアのプリント方法:レジン3Dプリントの完全ワークフロー