

3Dプリントにおいて、12時間のプリント失敗ほど胸が痛む瞬間はほとんどありません。期待に胸を膨らませてマシンに戻ると、歪んで剥がれた惨状か、さらに悪いことに、ビルドプレートが完全にきれいな状態になっているのを見つけるだけです。初心者にも経験豊富なプロにも、レジン(SLA/DLP/LCD)3Dプリントの問題は、失敗がレジンタンクの中で目に見えないまま静かに起こることが多いため、特有のフラストレーションを感じさせます。
しかし、良いニュースがあります。レジンプリントは魔法と謎に満ちたブラックボックスではありません。それは光、密着、力の絶妙なバランスに基づく精密な科学です。失敗したプリントは、単に時間とレジンを無駄にしただけではなく、重要なデータを提供してくれます。マシンが正確にどの変数が許容範囲を外れているのかを教えてくれているのです。
この包括的なガイドでは、単なるヒントにとどまらず、最も一般的なレジンプリントの失敗を診断し解決するための、プロフェッショナルで詳細なフレームワークを提供します。
問題1:プリントがビルドプレートに付着しない
これは最も一般的で決定的な失敗です。プリントがまったく始まっていません。最初のレイヤーとFEPフィルムの間の結合が、ビルドプレートとの結合よりも強かったのです。ビルドプレートは持ち上がりましたが、プリントは元の位置に取り残されました。
原因と解決策:ボトムレイヤーの露出時間が不足している
問題:
「ボトムレイヤー」(通常は最初の5~10レイヤー)は、プリント全体の土台です。その役割は、ビルドプレートの微細なテクスチャに「溶接」することです。そのため、意図的に過剰露出されます。もし「ボトム露出時間」が短すぎると、この土台となる結合が弱くなり、FEPの吸引力(「ピールフォース」として知られています)が綱引きに勝って、新しいレイヤーをプレートから引き剥がしてしまいます。
解決策:
スライサー設定でボトム露出時間を増やしてください。これは重要な変数です。最新のモノクロスクリーンでは、この時間は通常25~40秒の範囲です。古いカラースクリーンの場合は60~90秒になることもあります。完全な密着が得られるまで、5秒ずつこの値を増やしてください。
原因と解決策:Z=0のレベリングが不適切(ビルドプレートが高すぎる)
問題:
レジンプリンターの「レベリング」という言葉は、少し誤解を招くものです。あなたが実際にしているのは、ビルドプレートとLCDスクリーンの間の正確で微細な隙間である「Z=0」の位置を設定することです。この隙間が大きすぎる(つまり、ビルドプレートが高すぎる)場合、最初のレイヤーからのUV光は拡散しすぎて焦点が合わなくなります。レジンは十分に「押しつぶされ」、固形で密着したレイヤーとして硬化しないため、代わりにFEPに付着してしまいます。
解決策:
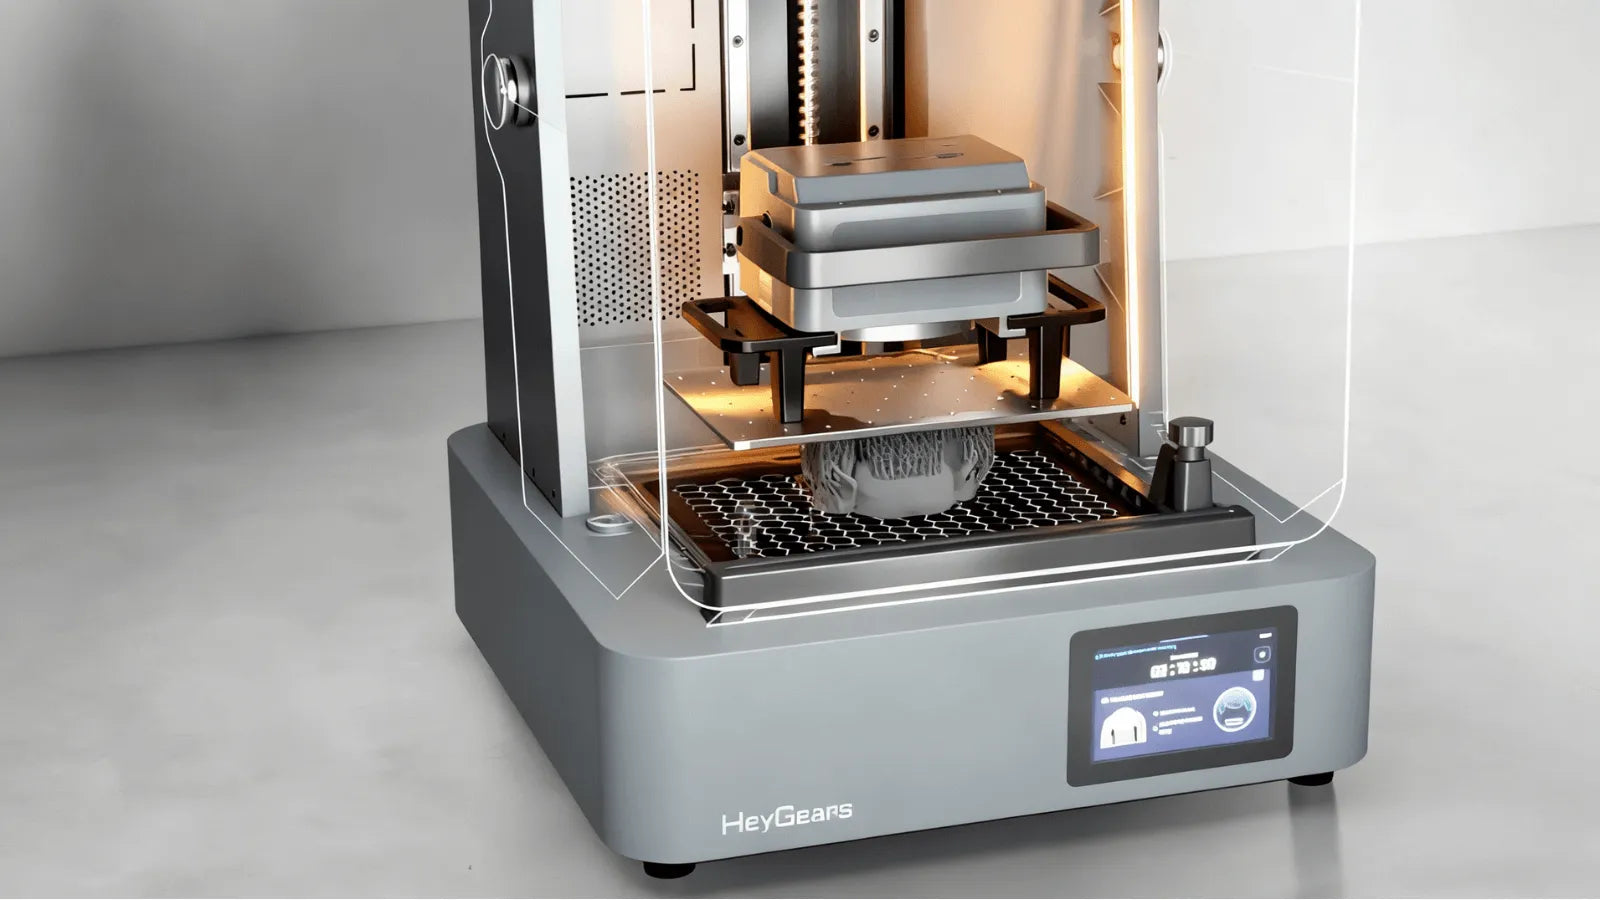
ビルドプレートを細心の注意を払って再レベリングしてください。メーカー固有の指示に従ってください。通常はプレートを緩め、紙または専用のレベリングカードにホームさせて、わずかな圧力をかけ、ボルトを星型に締めます。このプロセスは極めて重要ですが、趣味の中で最もイライラする部分でもあります。これが、 HeyGears Reflex2 3Dプリンターのような次世代プリンターが、この変数を完全に排除し、毎回完璧なZ=0の隙間を確保するために、オートレベリングシステムとインテリジェントセンサーを備えて設計されている大きな理由です。

原因と解決策:ビルドプレートの表面が滑らかすぎる、または汚れている
問題:
ビルドプレートには、硬化したレジンが掴まるための「歯」が必要です。プレートが新品で磨かれている場合、滑らかすぎる可能性があります。より一般的なのは、触った場合です。目に見えない薄い皮脂の膜が強力な離型剤として働き、密着を妨げることがあります。
解決策:
HeyGearsのビルドプラットフォームは、手作業による表面加工なしで確実な密着を実現するように設計されています。Reflexシリーズのプリンターには、最初のレイヤーの結合を強化し、下降プロセスを高速化するパンチ穴付きビルドプレートが搭載されています。一方、RSおよびRS Turboは、同様の効果を得るために設計された、特殊なテクスチャ加工が施されたパンチ穴なし表面を採用しています。最適な密着を維持するために、ユーザーはプリントの前に高濃度イソプロピルアルコール(IPA)と糸くずの出ない布でプラットフォームを掃除するだけでよいです。研磨や追加の表面処理は必要ありません。プラットフォーム自体の形状が、必要な機械的なグリップを提供します。
問題2:プリントが途中でサポートから外れる
これは構造的な失敗です。土台(サポート)は持ちこたえましたが、建物(モデル)が引き剥がされました。これもまた、力の戦いです。FEPのピールフォースと、サポートチップの引張強度の戦いです。
原因と解決策:サポートチップが細すぎる、または密度が不十分
問題:
サポートの「接触深さ」または「チップ径」が、唯一の失敗ポイントです。この小さな硬化レジンの支柱だけが、FEPに繰り返し引っ張られるモデルを支えています。このチップが小さすぎるか弱いと、モデルは足場から引き剥がされ、サポートだけが何もない空間に完璧にプリントされ続けます。
解決策:
サポート接続の強度を上げてください。スライサーで「接触深さ」または「チップ径」の設定を見つけて増やしてください。たとえば、0.2mmから0.35mmへの増加が、失敗と成功の分かれ目になることがあります。後処理で研磨する跡が少し大きくなりますが、いくつかの傷がある成功したプリントは、失敗したプリントより無限に優れています。また、「サポート密度」がパーツの形状に対して十分に高いことを確認してください。
原因と解決策:断面に対してリフト速度が速すぎる
問題:
ピールフォースは一定ではありません。それは2つのことと直接関係しています。リフト速度と断面面積です。より速く持ち上げ、剥がされているレイヤーの表面積が大きいほど、力は強くなります。モデルに大きく重い部分がある場合、速いリフト速度は絆創膏を剥がすように作用し、サポートチップを折るほどの巨大な力のスパイクを生み出します。
解決策:
HeyGearsのレジン3Dプリンターは、Dynamic Motion Algorithm 3.0を介してZ軸の動きを管理し、リフト速度をリアルタイムで自動調整します。固定またはユーザー定義の設定に頼る代わりに、システムは各レイヤーの断面面積と推定ピールフォースを分析し、それに応じてZ軸速度を最適化します。この適応制御は突然の力のスパイクを最小限に抑え、硬化レイヤーとフィルムの間のスムーズで一貫した分離を保証します。そのため、大きなモデルや複雑なモデルでも、プリントプロセス全体を通じて構造的な安定性を維持できます。

問題3:レイヤーの剥離または「ラフティング」
これは層間剥離です。プリントは成功していましたが、ある時点で新しいレイヤーがその直下のレイヤーに結合できませんでした。これは壊滅的な構造的失敗を生み出します。
原因と解決策:適切な排水なしの大きな吸引力(カップ効果)
問題:これは層間剥離の第1位の原因です。中空モデル(胸像やカップなど)をプリントしていて、排水穴を追加していない場合、あなたは「吸盤」を作り出しています。プリントが構築されるにつれて、中空の空洞にレジンが閉じ込められます。持ち上げるたびに、FEPに対して強力な真空シールを形成し、天文学的なピールフォースを生み出します。それは文字通りプリントを水平に真っ二つに引き裂くほど強力です。
解決策:
中空モデルには必ず少なくとも2つの排水/換気穴を追加してください。1つをビルドプレートにできるだけ近くに、もう1つを反対側に配置します。下の穴は通気口として機能し、空気が流れ込んで真空を破り、吸引力を取り除きます。上の穴は、プリント中に液状のレジンを排出させます。
原因と解決策:プリントを長時間一時停止する
問題:プリントを20分以上一時停止すると、タンク内のレジンが沈殿し始めます。顔料が偏り、温度が変化する可能性があります。再開すると、新しく新鮮に混ぜられたレイヤーが、放置されて「古くなった」レイヤーに適切に結合できず、きれいな水平方向の破れを引き起こすことがあります。
解決策:可能な限りプリントの一時停止は避けてください。一時停止しなければならない場合は、プラスチック製のスパチュラを使って優しく、ゆっくりタンク内のレジンをかき混ぜて再混合してから再開してください。FEPフィルムを傷つけないように非常に注意して行ってください。
原因と解決策:LCDスクリーンまたはUV光源の故障
問題:これはハードウェアの故障です。LCDスクリーン(UV光を遮蔽するもの)またはUVライトエンジン自体が故障している可能性があります。光源がちらついたり、LCDスクリーンのセクションが死んでいる場合、完全なレイヤーを硬化させるのに失敗します。プリントは続きますが、弱く不完全な土台の上に構築され、その後ひび割れて分離します。
解決策:スクリーンテスト(「タンククリーン」または「露出テスト」と呼ばれることが多い)を実行してください。タンクとビルドプレートを取り外し、テストを実行してください(目を保護するためにスクリーンに紙を置いてください)。鋭く、明るく、均一な光の長方形が見えるはずです。ちらつき、死んだピクセル、または暗いゾーンが見える場合、スクリーンは故障しており、交換する必要があります。マシンが古い場合、これは新しい レジン3Dプリンターを検討する時期である可能性があり、現代的で長寿命なモノクロスクリーンと、より強力で均一なライトエンジンを備えています。
問題4:歪み、膨張、または不正確な寸法
プリントは完了しましたが、品質が悪いです。鋭いエッジは丸く見え、細かいディテールが失われています。これは精度の問題です。
原因と解決策:過剰露出、光の滲み、および余分なレジンの硬化
問題:
これはディテール不足と「膨張」の最も一般的な原因です。「通常露出時間」が高すぎます。UV光は完璧なレーザーのように細い点ではありません。ターゲットピクセルの周囲のレジンに「滲んで」いきます。この光の散乱は少量の余分なレジンを硬化させ、モデルを「膨らませ」、鋭い角を丸め、小さな穴を塞ぎます。
解決策:
HeyGearsシステムでは、各レジン材料は、最適な露出エネルギー、リフト速度、レイヤー硬化パラメータを定義する、事前キャリブレーションされた3Dプリント戦略(プロセスプロファイル)とペアになっています。このアプローチにより、すべてのレイヤーが正確な重合に必要な正確な量のUVエネルギーを受け取ることが保証されます。その結果、ユーザーは手動の露出調整に伴う試行錯誤なしに、鮮明な表面ディテールと安定した寸法精度を持つプリントを得られます。
原因と解決策:モデルが正しく中空化されていないため、内部圧力が生じる
問題:
モデルを中空化しましたが、排水穴を追加していません(繰り返されるテーマです!)。密閉された中空パーツがポストキュアリングUVステーションで硬化されると、内部に閉じ込められた液状のレジンと空気が加熱され、膨張します。この圧力が内側から押し、プリントの壁を「膨らませ」て歪ませ、寸法精度を台無しにします。
解決策:
排水穴です。問題3で説明したように、中空プリントには不可欠です。これにより、内部の未硬化レジンを洗い流し、ポストキュアリング中に圧力を均等にすることができます。
原因と解決策:不適切なポストキュアリング技術
問題:
洗浄後にプリントは完璧に見えましたが、最終的なポストキュア中に歪みました。これは、パーツが徹底的に洗浄されず、表面に未硬化レジンの膜が残っている場合にしばしば起こります。硬化するにつれて、この膜は収縮し、パーツを引きつれてねじります。
解決策:
洗浄を徹底してください。2段階洗浄を使用してください。IPAの「汚い」バスで大部分のレジンを取り除き、次に「きれいな」バスで最後の膜を取り除きます。柔らかいブラシと圧縮空気を使用して、すべての液状のレジンが隙間からなくなっていることを確認してから最終硬化を開始してください。
問題5:穴、貫通、または「破裂」
これらは特定のポイントでの壊滅的な構造的失敗です。
原因と解決策:中空モデルにおける排水/換気穴の重要な必要性
問題:
これは排水穴を使用しないことの3番目、かつ最も激しい結果です。これは吸引(問題3)でも圧力(問題4)でもありません。これは油圧です。中空で密閉された「カップ」が再びタンクに下げられると、内部の未硬化レジンが閉じ込められます。ビルドプレートが押し下げられ、この油圧は巨大になり、最も弱い部分を「破裂」させ、モデルの壁に穴を開けます。
解決策:
これまでと同様に、排水/換気穴が唯一の解決策です。これにより、モデルのプリント中にレジンが自由に流れ出し、入り、圧力を均等にし、破裂を防ぎます。
原因と解決策:FEPフィルム上の閉じ込められた空気またはゴミ
問題:
以前の失敗からの小さな硬化レジンの破片、または大きな持続的な気泡でさえ、FEPと新しいレイヤーの間に閉じ込められることがあります。これはその場所のUV光を遮り、単一の局所的な穴を作り出します。
解決策:
失敗したプリントのたびに、必ずレジンを細かいメッシュフィルターでろ過してください。これは不可欠な3Dプリントツールの1つです。これにより、硬化した「浮遊物」を取り除きます。持続的な気泡に気づいたら、プラスチック製のスパチュラを使ってプリントを開始する前にタンクの横に優しく「掃き出す」ようにしてください。

その他の一般的なレジンプリントの問題のためのクイックフィックスFAQ
プリント表面の細かい垂直線はどうやって直せばいいですか?
これらはZ軸の線であり、しばしば「Zウォブル」と呼ばれる機械的な問題、またはレイヤーラインによって引き起こされます。
解決策:Z軸のスレッドリードスクリューを掃除して潤滑してください。プリンターが安定した水平な表面にあることを確認してください。
なぜ私のプリントはビルドプレートに強く付着しすぎるのですか?
これは問題1とは反対です。「ボトム露出時間」が高すぎて、プリントがプレートに溶接され、取り外すのにハンマーとノミが必要になります。
解決策:プラスチック製スクレーパーを使ってプリントが取り外せるようになるまで、5秒ずつボトム露出時間を減らしてください。
古いレジンや混ぜ方が悪いレジンはプリントの問題を引き起こしますか?
間違いなく。レジンは光化学複合材料です。時間の経過(6~12ヶ月以上)、成分が分離し、顔料が沈殿する可能性があります。
解決策:すべてのプリントの前にレジンを力強く1~2分間振ってください。レジンが1年以上経過しているか、不適切に保管されている(直射日光や極端な温度)場合、期限切れになっている可能性があり、交換する必要があります。
結論:完璧なレジンプリントへの積極的なアプローチ
ご覧のように、ほぼすべてのレジン3Dプリントの問題は診断、理解、解決できます。成功は運ではなく、積極的で包括的なワークフローにかかっています。
露出をキャリブレーションし、スライサーのサポートと向きの設定をマスターし、ハードウェアとレジンを最高の状態に保つことで、リアクティブからプロアクティブになります。失敗のトラブルシューティングをやめて、あなたの作品を完成させ始めます。
このガイドを武器に、これらの一般的な問題を克服する方法を知っています。さて、高性能レジンから次世代のインテリジェント3Dプリントハードウェアまで、あなたの技術を高めるために必要なすべてのプレミアムツールと材料は、 HeyGearsストアで見つけることができます。
共有:
プロトタイピングから生産まで:Reflex 2 Proによる大判3Dプリンティングの力
HeyGearsのブラックフライデー3Dプリンターセールで、高精度な成果を手に入れよう