

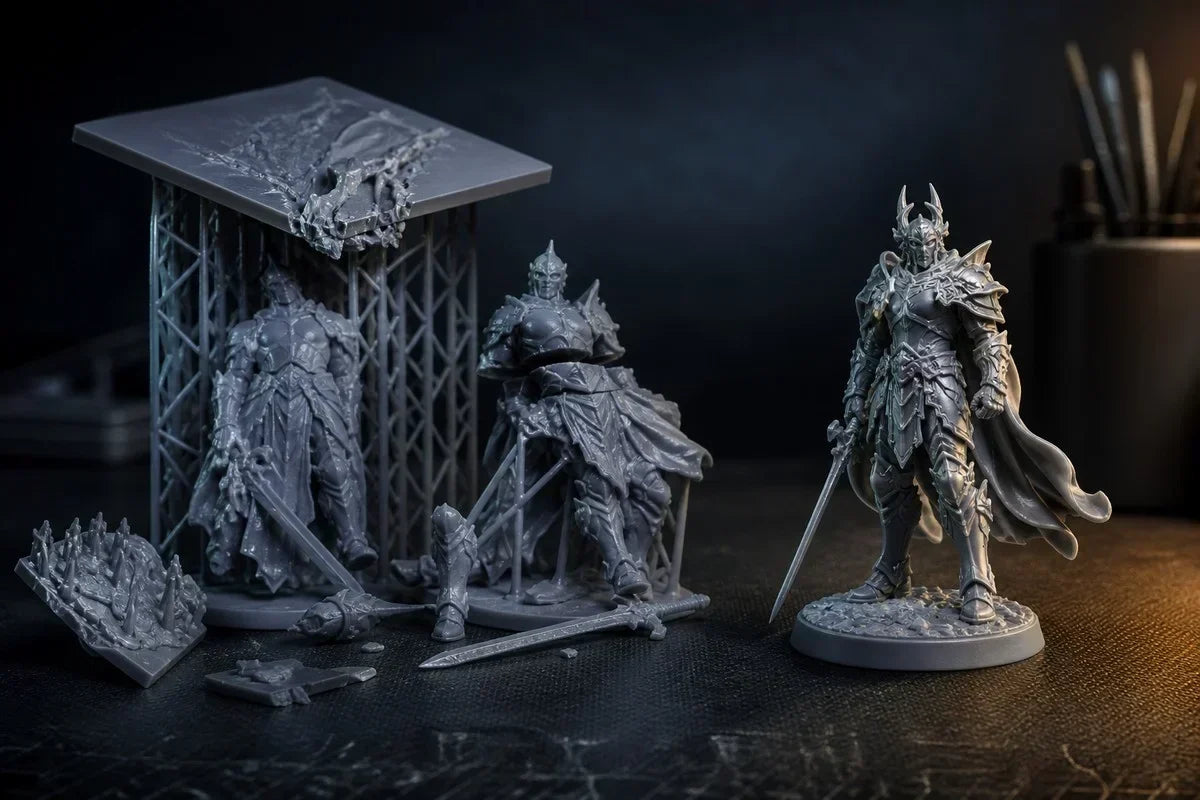
ミニチュアの造形失敗は、めったにランダムに起こることはありません。失敗した場所——ビルドプレート上、サポート部分、特定のレイヤー、または硬化後——は、通常、特定の原因を示しています。その手がかりを読み取る方法を学べば、推測でレジンを無駄にすることなく、プロセスを改善できます。
レジン3Dプリンターなら、他のデスクトッププロセスでは実現が難しい小さな顔、チェーンメイル、羽、武器の刃先などを再現できます。そのディテールゆえに、ミニチュアの造形は難易度も高くなります。密着、向き、露出時間、温度、剥離力、または後処理におけるわずかなミスが、それ以外は完璧なモデルを台無しにしてしまうのです。

安全第一:液体レジンや汚染されたパーツを取り扱う際は、適切なニトリル手袋と保護メガネを着用してください。作業スペースを換気し、レジンメーカーの安全データシートに従い、廃棄する前に現地の規則に従ってレジン廃棄物を完全に硬化させてください。
1. 最初のレイヤーがビルドプレートに密着しない
どのような状態か:プレート上にラフトが残っていない、薄い硬化シートが剥離フィルムに張り付いている、またはプリントの片側しか付着していない。
最初のレイヤーは、すべてのサポートと、その上にあるすべてのパーツの土台です。プレートの汚れ、プレートの位置間違い、ベースレイヤーの露出不足、または接触面積が不十分なラフトにより、剥離力がかかってプリントが外れることがあります。
防止方法:
- ビルドプレートを清掃し、乾燥させます。その後はプリント表面に触れないでください。
- プレートとレジンタンクが正しく装着されているか確認してください。
- 設定を変更する前に、3Dプリンターおよびレジンメーカーが検証したベースレイヤープロファイルを使用してください。
- 最初の数レイヤーを観察するか、利用可能な場合はプリンターのモニタリング機能を使用してください。
- 失敗した後は、再開する前にレジンをろ過し、タンク内を点検してください。
2. サポートが弱すぎる、またはモデルの向きが適切でない
どのような状態か:ラフトとサポートの森は正常にプリントされるが、ミニチュアが欠損している、部分的にしか形成されていない、ずれている、またはサポートチップの密集部分で分離している。
サポートは、硬化するレイヤーが剥離フィルムから剥がれるたびに、成長する断面を支えなければなりません。ほぼ平らなシールド、ベース、マント、胴体などは、急激な面積増加を引き起こし、弱いサポートでは対応できなくなることがあります。サポートのない孤立した部分は、ディテールの欠損や離れた硬化破片として現れることがあります。
防止方法:
- 断面が徐々に成長するようにミニチュアを傾けます。多くの場合、後ろに傾けて片側に少しずらします。
- 最も早く荷重がかかる部分に、より強力なアンカーサポートを配置します。
- 顔、手、武器の刃先、展示面には、より軽い接触サポートを使用します。
- アイランドチェックを実行し、長い武器、マント、指、ぶら下がっているアクセサリーを点検します。
- 後処理の手間を減らすためだけに、すべてのサポートを細くするのは避けてください。信頼性が第一です。

3. 露出時間が短すぎる、または長すぎる
露出不足は、サポートチップの弱さ、ぼやけたエッジ、レイヤーの割れ、または剥離中にパーツが破れる原因となります。露出過多は、細かいディテールを太くし、小さな隙間を塞ぎ、サポートの除去を難しくし、彫刻されたディテールをぼやけさせることがあります。
防止方法:正確なプリンター、レジン、レイヤー高さ、用途に合わせて検証されたプロファイルから始めます。キャリブレーションが必要な場合は、一度に1つの変数だけを変更し、小さなネガティブディテール、サポートチップの強度、表面の質感、寸法精度を判断します。テストモデルがプレートに残ったかどうかだけではありません。
4. レジンの温度、混合、または保管方法が適切でない
どのような状態か:断続的な失敗、弱いレイヤー、不均一な色、バッチ全体でディテールが異なる、または昨日までうまくいっていたプロファイルが寒い部屋ではうまくいかない。
レジンの粘度は温度によって変化します。冷たいレジンはゆっくりと流れ、均一になりますが、保管中に顔料が沈殿することがあります。古い、汚染された、または不適切に保管されたレジンは、プロファイル検証に使用された材料とは異なる挙動を示すことがあります。
防止方法:
- メーカーが推奨する温度範囲内で材料を使用してください。
- ボトルは指示に従って混ぜ、タンクに放置したレジンは優しくかき混ぜます。過度な気泡が入らないようにしてください。
- ボトルは密閉し、直射日光や過度な熱を避けてください。
- 異なる種類のレジン、色、または古い材料と新しい材料を安易に混ぜないでください。
- 冷たいボトルは、プリントする前に安定した作業温度に達するまで放置してください。
5. 剥離力と吸着力が強すぎる
どのような状態か:レイヤーのずれ、同じ高さでの繰り返しによる割れ、サポートの破れ、カップ状の変形、または閉じ込められた空洞の近くで失敗する中空モデル。
すべてのレイヤーはタンクフィルムから剥がれる必要があります。断面が大きいほど、必要な力が大きくなります。中空パーツにもレジンや空気が閉じ込められ、剥離を妨げるカップ状の空洞ができて、後に未硬化レジンが漏れ出すことがあります。
防止方法:向きを改善して急激な断面を減らし、適切な壁厚で大きなモデルを中空にし、空洞が密閉されたカップにならないように排水/通気穴を追加します。プリント中に排水でき、その後徹底的に洗浄できる場所に穴を配置します。小さなミニチュアを自動的に中空にするのは絶対に避けてください。中実パーツの方が安全で簡単である場合があります。
6. タンク、剥離フィルム、または光学経路が汚染されている
どのような状態か:ビルドプレートの同じ場所で失敗が繰り返される、垂直の帯が現れる、または隣接するモデルは成功するのに個別のモデルだけが失敗する。
タンク内の硬化破片が光を遮ったり、フィルムに押し込まれたりすることがあります。曇り、深いへこみ、タンク下のレジン、または光学表面のゴミは、局所的な欠陥を引き起こす可能性があります。
防止方法:
- 失敗した後、満タンのタンク内をむやみに削らないでください。プリンターのタンク洗浄手順に従ってください。
- 再利用する前にレジンをろ過し、良好な光の下でフィルムを点検してください。
- メーカーが承認したツールと方法で硬化破片を取り除いてください。
- タンク底、スクリーンエリア、周囲のシールを清潔で乾燥した状態に保ってください。
- 損傷した消耗品フィルムは、露出時間を増やして補うのではなく、交換してください。
7. 洗浄と硬化が、それ以外は良好なプリントを傷つけている
どのような状態か:白っぽい表面やチョーク状の表面、ひび割れ、粘着性のある凹部、反った武器、脆いサポート、または数日後に漏れ出す中空モデル。
洗浄しすぎ、汚れた洗浄液、パーツが完全に乾く前の硬化、過度な熱、不均一なUV露出、または閉じ込められたレジンは、成功したプリントを失敗したミニチュアに変えてしまいます。
防止方法:レジン専用の洗浄時間を守り、十分に清潔な洗浄液を使用し、すべての空洞を洗浄し、モデルを完全に乾燥させ、推奨される段階でサポートを取り除き、指定された時間と温度で硬化してください。水洗い可能なレジンの廃液はレジン汚染廃棄物として扱い、排水口に流さないでください。
HeyGears RS Turboが驚くほど信頼できると感じられる理由

多くのレジン3Dプリンターは、ユーザーに露出、リフト、モーション設定の長いリストを渡し、試行錯誤でプロファイルを作成することを期待します。HeyGears Reflex RS Turboは、より統合されたアプローチを採用しています。HeyGearsは、詳細なフィギュアや複雑なミニチュアを含む、プリンター、自社レジン、特定の用途に合わせて微調整されたレジンプロファイルとプロセスパッケージを開発しています。
その組み合わせが重要です。プリンターの光出力とモーション挙動、レジンの硬化反応と粘度、ソフトウェアのレイアウト/サポート戦略が一緒に検証されることで、ユーザーが対処すべき主要な失敗変数がいくつも取り除かれます。実際には、手動で調整し、バラバラに組み合わせたセットアップと比較して、成功率は驚くほど高く感じられます。特に、サポートされたHeyGearsレジンとその対応するプロセスパッケージを使用している場合はそうです。
これは、すべてのファイルが完璧にプリントされるという約束ではありません。モデルのジオメトリの不備、フィルムの損傷、ゴミ、不適切な取り扱い、または不適切な後処理でも失敗は起こり得ます。利点は、制御されたスタート地点です。まずは組み合わせ済みのプロファイルを使用し、ハードウェアと材料を推奨される状態に保ち、モデルが本当に必要とする場合にのみ設定をカスタマイズしてください。
迅速な失敗診断チェックリスト
| 症状 | まず確認すること | 次に確認すること |
|---|---|---|
| プレート上に何も残っていない | プレートの清潔さと装着状態 | ベースプロファイルとタンク内の硬化シート |
| サポートはプリントされるが、モデルはプリントされない | 向きとアンカー接触 | 通常の露出時間と温度 |
| 水平方向の割れまたはずれ | 断面と吸着力 | サポート、フィルム、モーションプロファイル |
| 同じ場所で失敗が繰り返される | タンク内のゴミとフィルムの損傷 | 光学経路とスクリーンテスト |
| ディテールがぼやけている、または膨らんでいる | 正しいレジンプロファイル | 露出時間、レジンの混合、温度 |
| プリント後に反りまたはチョーク状の表面 | 洗浄と乾燥の手順 | 硬化時間、熱、中空パーツの排水 |
最終的なまとめ
信頼できるレジンミニチュアへの最短ルートは、失敗するたびに5つの設定を変更することではありません。検証済みのプリンター–レジンプロファイルから始め、物理的なシステムを点検し、断面と吸着力を管理するためにモデルの向きを調整し、最も早く荷重がかかる部分をサポートし、材料の洗浄と硬化の指示に従ってください。
プリントが失敗した場合は、レジン、プロファイル、室温、向き、プレートの位置、正確な失敗箇所を記録してください。1つの要素を変更して再度テストし、成功したセットアップを保存してください。そのシンプルな規律——そしてHeyGearsレジンとプロセスパッケージを備えたHeyGears RS Turboのような密接に連携したエコシステム——が、レジンプリントを推測から、再現可能なミニチュア生産ワークフローへと変えます。
共有:
初のレジンプリント・ワークフロー:開封からミニチュアの完成まで
テーブルトップミニチュアに最適なのはレジンかFDMか?どちらを選ぶべきですか?