

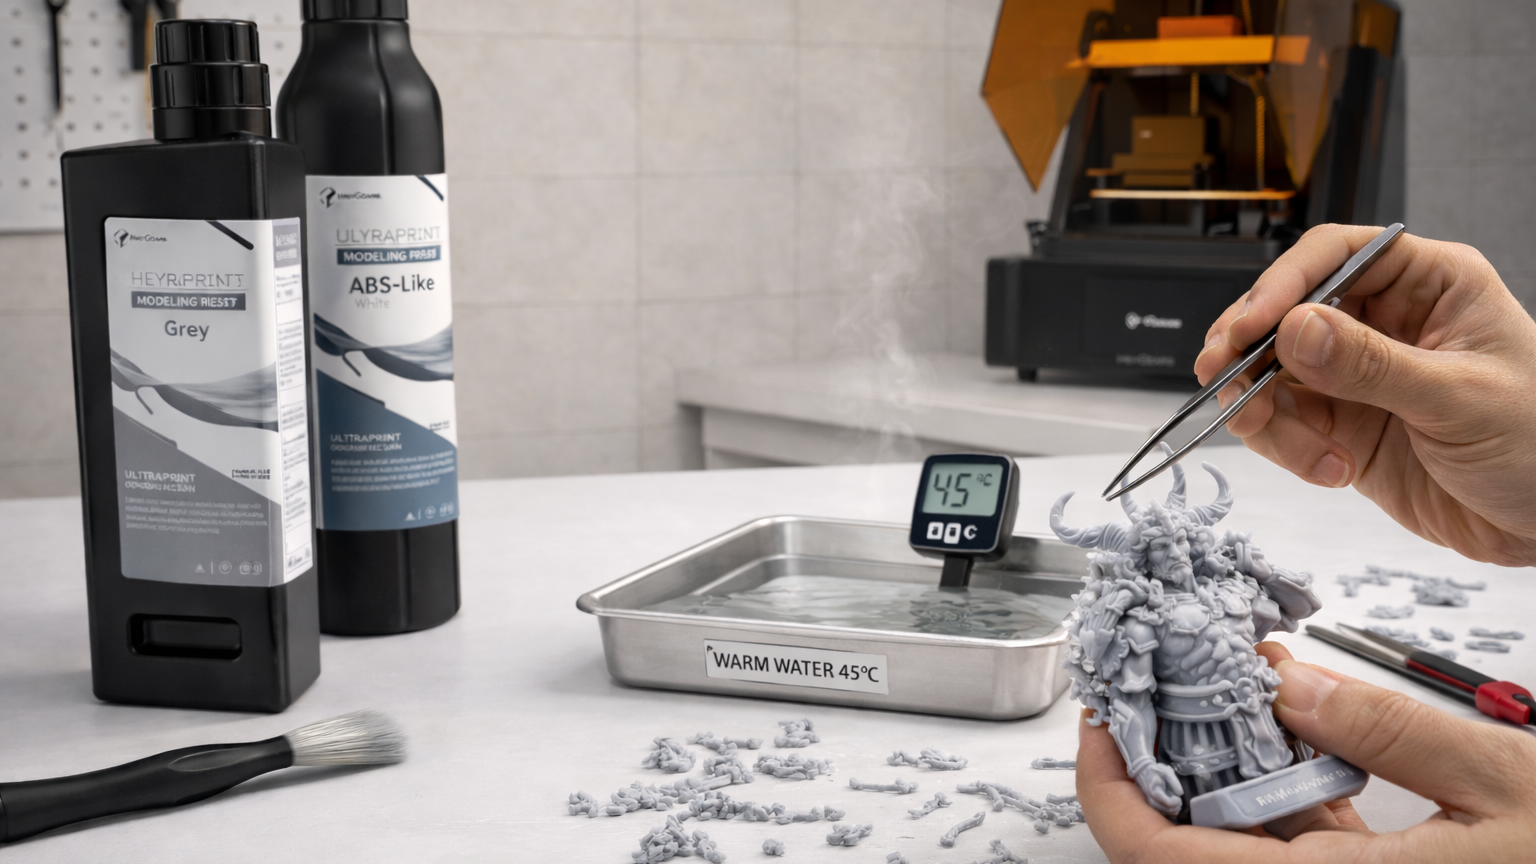
お湯は、特に完全硬化する前の3Dプリント樹脂を柔らかくすることができます。この特性は、不要なサポートを簡単に取り外したり、細かいディテールをきれいに仕上げたりするポスト処理によく利用されます。このガイドでは、なぜお湯がこのような効果をもたらすのか、いつ役立つのかを説明し、安全かつ効果的に行うための手順をわかりやすく解説します。
なぜお湯を使うと3Dプリント樹脂のサポートが取り外しやすくなるのですか?
次のセクションでは、その理由と安全な方法を説明します。
サポート先端が柔らかくなり、折れにくくなります
お湯はサポート先端の樹脂をわずかに柔らかくし、硬さを和らげます。これにより、取り外すときに突然折れることが少なくなります。サポートが急に折れると、跡が残ったり、プリントから小さな破片が剥がれたりすることがよくあります。お湯を使うとサポートが曲がってスムーズに剥がれるようになるため、このリスクを軽減できます。
接触部分の欠けを軽減します
サポートの接触部分は、取り外すときに最も損傷が起こりやすい場所です。お湯はこれらの部分の樹脂の脆さを和らげます。その結果、サポートは少ない力で外れ、プリント表面をよりきれいに保てます。これは、繊細な形状や薄い壁に特に役立ちます。 樹脂3Dプリンターで精巧なイヤリングを作る方法を学ぶ際に最適な方法です。
歪みを防ぐ温度制限
お湯はサポートの取り外しに役立ちますが、温度管理が重要です。お湯が熱すぎると、薄い部分が曲がったり、メインのプリントが柔らかくなったりすることがあります。そのため、沸騰したお湯ではなく、ぬるま湯を使用してください。ぬるま湯はサポートを柔軟にしつつ、メイン部分の安定性と精度を保ちます。
お湯で樹脂サポートを柔らかくする手順
樹脂サポートはお湯を使うと取り外しやすくなります。また、接触部分が柔らかくなるため、大きな力をかけなくても外れます。ポイントは、お湯ではなくぬるま湯を使用することです。
ステップ1:必要な道具と材料を揃える
お湯を入れられる容器を用意してください。ピンセットとニッパーも用意しておきましょう。狭い部分は柔らかいブラシで洗います。温度計があれば使用してください。適切な水温を保ち、プリントの過熱を防ぐのに役立ちます。
ステップ2:樹脂プリントの準備
まず、プリントをビルドプレートから取り外します。水で洗い流して残った樹脂を取り除きます。これにより、加熱のムラをなくします。サポートを軽く確認し、細い部分や弱い部分を記録しておきましょう。
ステップ3:安全にお湯を温める
ぬるま湯のみを使用してください。目安は約40~50℃(104~122℉)です。これなら、パーツを曲げることなくサポートを最大限柔らかくできます。薄い壁や細かいディテールを傷める可能性があるため、お湯を沸騰させないでください。
ステップ4:サポートを柔らかくする
サポート側をぬるま湯に2~4分浸して湿らせます。細かいプリントの場合は、全体を浸しすぎないようにしてください。目的は、サポートの先端と接触部分を柔らかくすることです。プリントをこまめに確認してください。サポートが簡単に曲がるようになったら、取り外す準備が整っています。
ステップ5:サポートを慎重に取り外す
下部から取り外し始め、繊細な部分に向かって進めます。接触部分に近いサポートをニッパーで切ります。まだ硬いサポートがある場合は、30~60秒間再加熱してください。ストレスマークを防ぐため、ピンセットを使ってサポートを少しずつ取り除きます。引っ張るときは、破れないように優しく行ってください。
ステップ6:最終的な洗浄と乾燥
サポートを取り外したら、プリントをよくすすいでください。 3D樹脂プリントの洗浄と仕上げ方法を確認し、残りが残っていないか確認してください。すすいだ後は、柔らかいブラシで接触部分を拭き取ります。プリントは、糸くずの出ない布で拭くか、空気で乾燥させてください。乾燥には10~15分かかります。表面を確認し、軽く触ってからやすりで研磨してください。
お湯の恩恵を最も受けられる樹脂は?
さまざまな 樹脂 がお湯にどのように反応するかを理解すると、印刷や成形プロセスを最適化できます。このセクションでは、どのタイプの樹脂が最も恩恵を受け、その理由を説明します。
標準樹脂
標準樹脂は非常にシャープなディテールを印刷できますが、サポートが硬くて脆くなることがあります。そのため、細かい形状の取り外しにはリスクが伴います。お湯はサポート先端を柔らかくし、ひび割れや表面の跡を軽減します。また、パーツの精度を保ち、最終的な仕上がりを向上させるのにも役立ちます。
UltraPrint-Modeling PAS10 標準モデリング樹脂(新色)は、強度とディテールのバランスが取れた中粘度の標準樹脂です。プロトタイプや展示モデル、特に表面の品質が重要な場合に最適です。ぬるま湯でサポートを取り外すと、パーツをよりきれいに保て、マット仕上げも滑らかに見えます。

ABSライク樹脂
ABSライク樹脂はより丈夫で耐衝撃性に優れています。サポートも通常はより強固なため、取り外しが難しくなることがあります。お湯はサポートの接触部分を柔らかくして、折れるのではなく曲がるようにするため、ストレスマークを軽減し、パーツの完全性を向上させます。
HeyGears UltraPrint-Modeling PAU11/PAU10 ABSライク樹脂は、機能部品向けに設計されています。標準樹脂よりも衝撃や荷重に強く対応できます。お湯はサポートを柔軟にし、取り外しを早め、損傷のリスクを軽減します。耐衝撃性が高いため、サポートが取り外しの際にパーツを壊すことはありません。

水洗い可能樹脂
水洗い可能樹脂は簡単に洗浄できますが、サポートがパーツに強く密着することがよくあります。ぬるま湯はそれらの接触部分を緩め、スムーズな取り外しを可能にします。これは、薄い壁や複雑な形状に特に役立ちます。
樹脂を柔らかくする際に避けるべき一般的な間違い
お湯は適切に使用すれば、樹脂サポートの取り外しに役立ちます。ほとんどの問題は、お湯が熱すぎたり、パーツを長時間放置したり、プリントの取り扱いを誤ったりすることによって発生します。小さなミスでも、パーツの形状や表面の品質に影響を与える可能性があります。以下に、避けるべきポイントとその理由をいくつか説明します。
沸騰したお湯を使用する
沸騰したお湯は樹脂パーツには熱すぎます。サポートだけでなく、プリント全体を柔らかくしてしまいます。これにより、薄い壁が曲がったり、シャープなエッジが歪んだりすることがあります。ぬるま湯のみを使用してください。安全にサポートを柔らかくするには、温度を40~50℃(104~122℉)程度に保ってください。
長時間浸しすぎる
プリントを長時間お湯に浸しすぎると、構造が弱くなります。熱が本体に伝わり、寸法に影響します。ほとんどのサポートは数分で柔らかくなります。浸す時間は2~4分に留め、必要に応じて短時間再加熱してください。
濡れたまま硬化させる
濡れたプリントを硬化させると、ムラが生じます。水は紫外線を通しにくく、表面に湿気を閉じ込めます。これにより、曇った部分やベタつく部分ができます。硬化する前に必ずパーツを完全に乾燥させてください。まず10~15分間自然乾燥させてください。
よくある質問
お湯は透明樹脂を曇らせますか?
はい、その可能性があります。透明樹脂は変化がすぐに現れるため、熱によって曇りが残ることがあります。お湯が熱すぎたり、プリントを水に浸しすぎたりすると、そのリスクは高まります。ぬるま湯のみを使用し、短時間で済ませてください。曇った部分を防ぐため、硬化する前にパーツを完全に乾燥させてください。
すでに硬化済みのモデルにお湯を使ってもいいですか?
使用できますが、あまり効果はありません。樹脂が完全に硬化すると、硬くなります。サポート構造も熱いお湯でわずかに緩むことがありますが、その場合、取り外しはさらに難しくなります。完成後に柔らかくしてから硬化させるのが最適です。
水のかわりにヒートガンやドライヤーを使ってもいいですか?
おすすめしません。ヒートガンやドライヤーは不均一に加熱し、薄い部分を歪ませる可能性があります。また、ディテールが溶ける可能性もあります。ぬるま湯の方が安全で、サポートを均一に加熱し、損傷のリスクを最小限に抑えます。
まとめ
お湯は樹脂サポートを取り外すための簡単な方法です。サポート先端を柔らかくし、表面の損傷を軽減します。標準樹脂、ABSライク樹脂、水洗い可能樹脂に効果的です。お湯は沸騰させず、ぬるま湯にしてください。長時間浸しすぎないでください。硬化する前にパーツを完全に乾燥させてください。正しく使用すれば、この方法は表面の品質を向上させ、ポスト処理の時間を節約できます。
共有:
3Dプリントドラグン:究極のステップバイステップガイドと制作のコツ
UVレジンは硬化するのにどのくらいかかりますか?3Dプリントのための完全ガイド